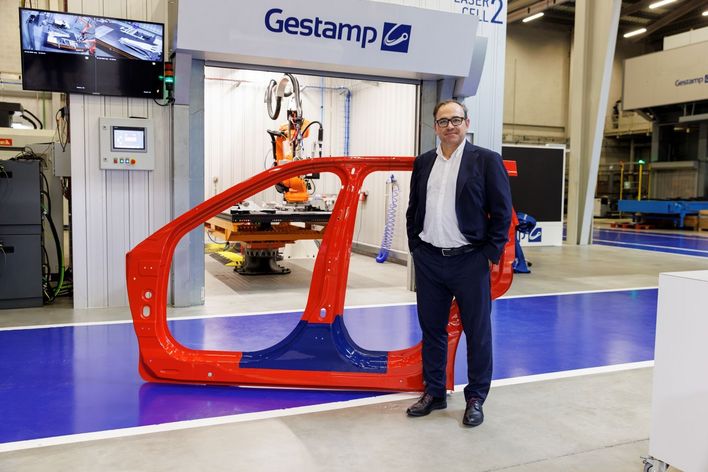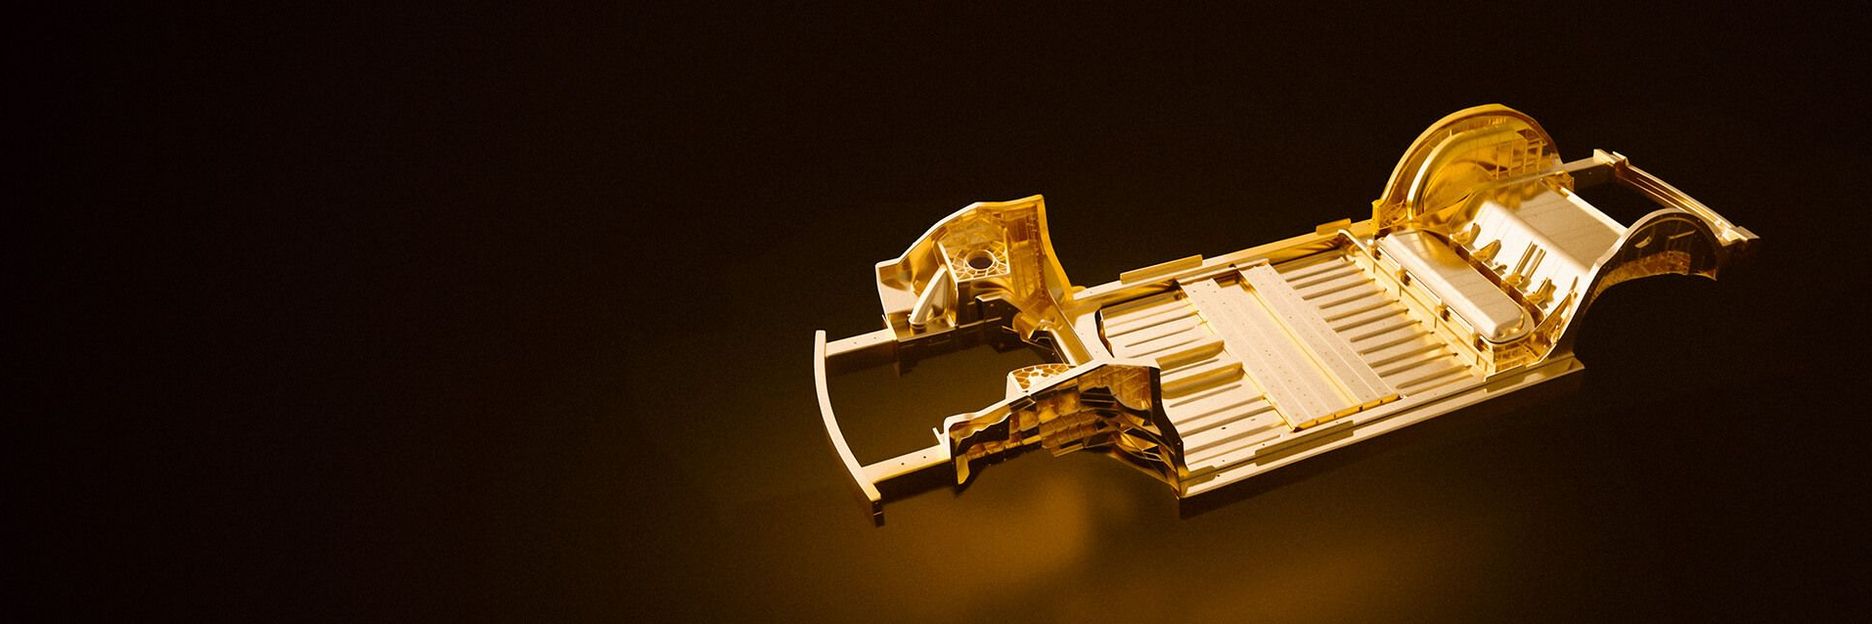
O gigacasting: uma tecnologia de fabricação na qual uma única peça fundida maciça de alumínio substitui cem ou mais peças individuais. Isso não só economiza tempo – em vez de 45 minutos de montagem, leva apenas 90 a 120 segundos –, mas também reduz custos, material e peso. A indústria automotiva utiliza essa tecnologia em grande escala para fabricar componentes de veículos de forma mais leve e econômica, especialmente em veículos elétricos, onde cada quilograma faz diferença. Mas o processamento posterior é complexo: é preciso remover saliências, eliminar rebarbas e limpar as superfícies, e tudo isso deve ser feito em grande volume, de forma confiável e rápida. É aqui que o laser entra em ação com quatro soluções especializadas.
Visão geral das 4 soluções de processamento posterior
Remoção de saliências:
Quando a peça fundida sob pressão sai do molde e da cuba de resfriamento, ainda há de 10 a 30 estruturas bizarras salientes em seus contornos externos: pequenas pernas com pés ou bolachas achatadas, geralmente chamadas simplesmente de “gates” na linguagem técnica. Trata-se de alumínio solidificado nos canais de alimentação do molde, com uma espessura de dois a seis milímetros. A primeira etapa do acabamento consiste em remover essas sobras grosseiras.
Solução a laser: a luz proveniente de lasers de alta potência com seis ou mais quilowattscorta as saliências. Graças à potência de muitos quilowatts, o corte é de alta precisão, mas, ao mesmo tempo, ocorre tão rapidamente que apenas uma quantidade mínima de calor penetra na peça de alumínio, sem deformá-la. Na linha de produção, essa tarefa é realizada por robôs de seis eixos equipados com sistemas ópticos para corte remoto ou por um cabeçote de corte em uma célula a laser com dispositivo de mudança rotativo.
Remoção de rebarbas & Perfuração – Rebarbação e cortar furos:
Por maior que seja a força de fechamento da máquina de fundição, o alumínio líquido injetado penetra, mesmo assim, nas fendas mais finas onde as metades do molde se encaixam. Surgem rebarbas finas como papel e de bordas afiadas, conhecidas como “burrs”, que podem atingir um comprimento total de oito metros. Além disso, os componentes ainda precisam de dezenas de furos e recortes de ranhuras para a montagem posterior.
Solução a laser: lasers na célula de processamento ou guiados por robôs por meio de um scanner passam nos contornos e removem tudo o que é supérfluo. Nesse trabalho de precisão, um alto brilho do laser é mais importante para uma relação ideal entre velocidade de processamento e qualidade do que somente a potência do laser. Raios laser com brilho de dois BPP (Beam Parameter Product) removem as rebarbas e cortam os furos de montagem com precisão milimétrica.
Marcação (rastreabilidade, código Data Matrix):
No gigacasting um único componente grande às vezes substitui centenas de componentes pequenos, sendo fácil obter uma excelente rastreabilidade. Basta um código Datamatrix para que as fábricas inteligentes associem cada componente individual a um banco de dados no qual estão registrados todos os parâmetros importantes do processo de fundição (pressão de vácuo, velocidade de fluxo, força de fechamento atingida etc.).
Solução a laser: as estações de marcaçãopodem ser integradas em diferentes pontos da cadeia de processos. Um raio laser pulsado e guiado por scanner cria uma marcação de alto contraste na superfície de alumínio. Ela é legível por câmera e pode fornecer informações de processamento a robôs e máquinas nas etapas seguintes da cadeia de processos.
Acabamento de superfícies:
As peças fundidas de alumínio apresentam diversos tipos de resíduos em sua superfície: resíduos do agente desmoldante do molde (óleos e fluidos), bem como pó de fundição ou fuligem. Além disso, forma-se rapidamente uma camada de óxido no alumínio. Tudo isso prejudica as etapas de montagem no final do processo, como soldagem, colagem e vedação.
Solução a laser: lasers de pulsos curtos guiados por scanner limpam de forma direcionada os pontos de união relevantes: a oxidação e a sujeira são vaporizadas e aspiradas. Mas não é só isso: quando configurados com os parâmetros corretos, os pulsos de laser homogenizam a estrutura cristalina da superfície a nível microscópico, para a vedação subsequente – não há mais a chamada corrosão filiforme, a junção fica mais fácil e a qualidade é superior. O laser também cria uma leve textura, para preparar a superfície para a colagem. Esse pequeno truque aumenta a área superficial específica e melhora imensamente o chamado comportamento de molhamento e a força de adesão.