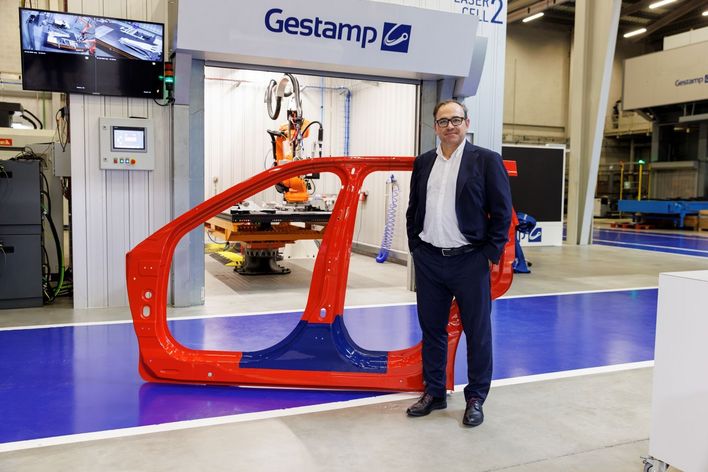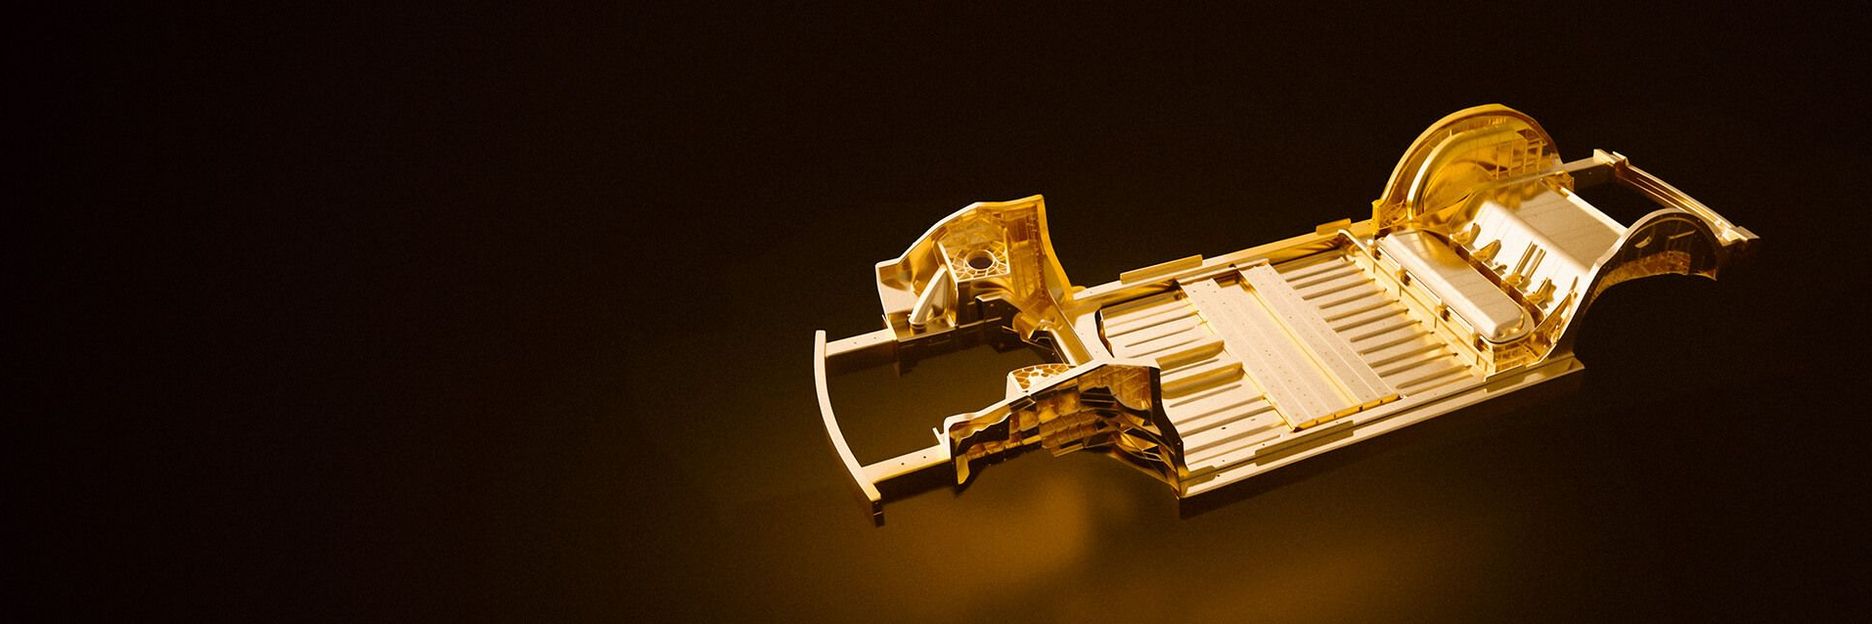
Le gigacasting est une technologie de fabrication permettant de remplacer une centaine de pièces détachées, voire plus, par un seul coulage aluminium massif. Cela permet non seulement de gagner du temps (au lieu de 45 minutes de montage, cela ne dure que 90 à 120 secondes) mais aussi de réaliser des économies de coûts, de matière et de poids. L'industrie automobile utilise massivement cette technologie pour fabriquer plus facilement et à moindre coût des modules de véhicules, notamment pour les véhicules électriques pour lesquels chaque kilogramme compte. Cependant, la retouche est complexe : l'excédent de matière et les bavures doivent être retirés, les surfaces doivent être nettoyées, et tout cela doit être fait de manière rapide, fiable et à grande échelle. C'est là que le laser entre en jeu avec quatre solutions spécialisées.
Aperçu des 4 solutions de retouche
Degating – élimination de l'excédent de matière :
Lorsque la pièce moulée sous pression sort du moule et du bain de trempe, 10 à 30 structures étranges dépassent encore de ses contours extérieurs : de fines petites pattes avec des pieds ou des petites plaquettes en forme de biscuits, généralement simplement appelées des « gates » (« portes ») dans le jargon technique. Il s'agit d'aluminium solidifié dans les canaux d'alimentation du moule, d'une épaisseur de deux à six millimètres. La première étape de retouche consiste à supprimer ces résidus grossiers.
Solution laser : la lumière issue de lasers à grande puissance de six kilowatts ou plus découpe l'excédent de matière. Grâce à la puissance élevée issue de ces kilowatts, la découpe est extrêmement précise. Elle est également si rapide que seule une chaleur minimale pénètre dans le composant en aluminium et que ce dernier ne se déforme donc pas. Dans la chaîne de production, cette tâche est assurée soit par des robots à six axes équipés d'optiques pour la découpe à distance, soit par une tête de coupe dans une cellule laser avec changeur rotatif.
Deburring & Hole-Making – ébavurage et perçage :
Quelle que soit la force de serrage de la machine de coulée, l'aluminium liquide injecté pénètre toujours dans les fissures les plus fines, là où les deux moitiés du moule se rejoignent. Cela crée des bavures, aussi appelées « burrs », fines comme du papier, aux bords tranchants et qui peuvent atteindre une longueur totale de huit mètres. De plus, les composants nécessitent des dizaines de trous et d'évidements pour le montage ultérieur.
Solution laser : les lasers dans la cellule d'usinage, ou guidés par robot via un scanner, parcourent les contours et retirent tout ce qui est superflu. Dans ce travail de précision, une brillance élevée du faisceau est plus importante que la puissance laser pure, pour un rapport optimal entre vitesse d'usinage et qualité. Des faisceaux laser d'une brillance de deux BPP (Beam Parameter Product) éliminent les bavures et découpent les trous de montage avec une précision millimétrique.
Marquage (traçabilité, code Data Matrix) :
Étant donné que le gigacasting remplace parfois des centaines de petits composants par un seul composant de grande taille, il est assez facile d'obtenir une traçabilité irréprochable. Un code Data Matrix suffit pour que les Usines du Futur relient le composant individuel à une base de données contenant tous les paramètres importants du processus de coulée (pression de vide, vitesse d'écoulement, force de serrage obtenue, etc.).
Solution laser : les stations de marquage peuvent être intégrées à différents points de la chaîne de processus. Un faisceau laser pulsé, guidé par scanner, crée un marquage très contrasté sur la surface en aluminium. Celui-ci est lisible par caméra et peut fournir des informations d'usinage aux robots et aux machines situés dans la suite de la chaîne de processus.
Usinage de surfaces :
Les composants en coulage d'aluminium présentent différents types de contamination sur leur surface : des résidus d'agent de séparation du moule (huiles et fluides), ainsi que de la poudre de coulée ou de la fumée. De plus, une couche d'oxydation se forme rapidement sur l'aluminium. Tout cela a une incidence sur les étapes de montage dans la suite de la chaîne de processus, telles que le soudage, le collage et l'étanchéification.
Solution laser : des lasers à impulsions courtes guidés par scanner nettoient les emplacements de joint concernés de manière ciblée. Ainsi, l'oxydation et la contamination s'évaporent et sont éliminées. Mais ce n'est pas tout : grâce à des paramètres adaptés, les impulsions laser homogénéisent la structure cristalline de la surface au niveau micrométrique pour l'étanchéification ultérieure. C'est la fin de l'infiltration de corrosion, l'assemblage devient plus facile et la qualité plus élevée. Le laser apporte également une légère structuration pour la préparation au collage. Cette petite astuce permet d'augmenter la surface spécifique et d'améliorer considérablement le comportement de mouillage et la force d'adhérence.