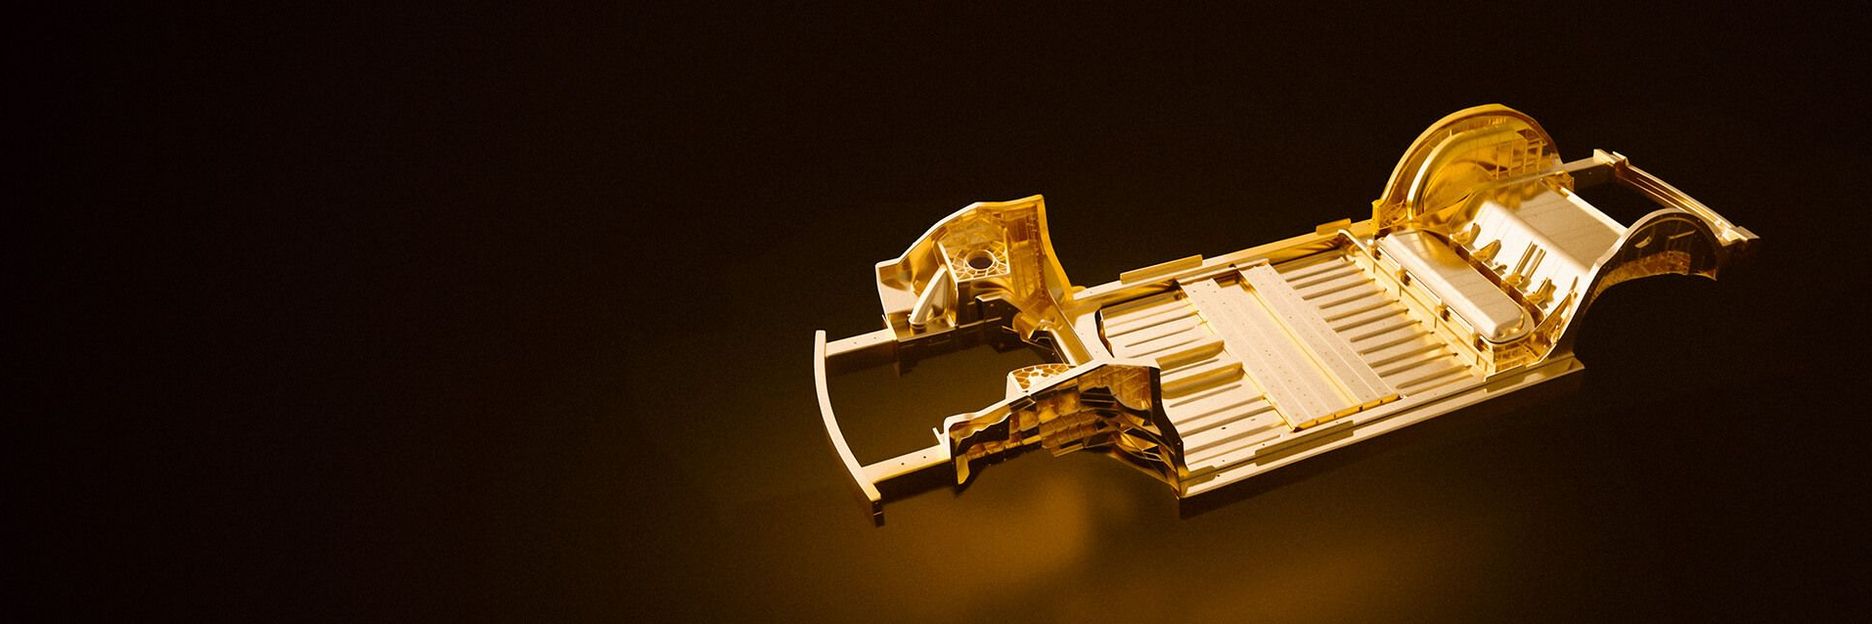
一体化压铸是一种制造技术,用一个大型铝铸件替代上百个独立零件。这项技术将原本需要 45 分钟的装配过程缩短至 90 至 120 秒,同时还能降低成本、节省材料并减轻重量。汽车行业正广泛采用这项技术,以更轻量、更经济的方式制造车辆总成,尤其是对每一公斤重量都十分敏感的新能源汽车。但后加工并不简单:切除多余凸出部分、去毛刺、清洁表面,每一道工序都要跟上大批量生产的节奏,既可靠,又高效。激光的四种专用解决方案,正是针对这些需求而来。
4 种后加工解决方案一览
去浇口——切除多余凸出部分:
压铸件脱模并经过淬冷后,外轮廓上还会留有 10 至 30 处形状各异的凸出结构:有的像带着脚掌的细腿,有的像扁平的饼干,业内通常将它们统称为“浇口”。这些结构是铝液在通往铸模的流道中凝固后形成的,厚度为二至六毫米。后加工的第一步,就是去除这些较大的残余部分。
激光解决方案:采用功率为六千瓦及以上的高功率激光器,切除多余凸出部分。充足的功率让切割既精准又迅速,传入铝制零部件的热量极少,从而避免零部件变形。在生产线上,这项工作既可由配备远程切割光学系统的六轴机器人完成,也可交给带旋转加工台的激光加工单元,由其中的切割头完成。
去毛刺与开孔——去除毛刺,切出孔洞:
无论压铸机的锁模力有多大,压入模具的铝液仍会进入两半铸模接合处的细微缝隙。由此形成的毛刺薄如纸片、边缘锋利,总长度可达八米。此外,工厂还需要在零部件上加工出数十个孔洞和缺口,为后续装配做好准备。
激光解决方案:无论是在加工单元内,还是由机器人搭载振镜头引导,激光都能沿轮廓加工,去除多余材料。对于这类精细加工,要在加工速度与质量之间取得最佳平衡,高光束亮度比单纯提高激光功率更重要。光束参数积(BPP)为二的激光束,可去除毛刺,并以毫米级精度切出装配孔。
打标——实现追溯,标刻 Data Matrix 码:
一体化压铸中的一个大型零部件,有时能替代数百个小零件,因此实现完善的追溯也相对容易。只需一个 Data Matrix 码,智能工厂就能将每个零部件与数据库关联起来。真空压力、流速、实际锁模力等铸造过程中的重要参数,都记录在数据库中。
激光解决方案:打标工作站可集成在加工链的不同位置。振镜头回引导脉冲激光束,在铝材表面打出高对比度标记。相机可读取这些标记,为后续工序中的机器人和机器提供加工信息。
表面处理:
铝铸件表面会附着各种污染物,包括铸模中残留的脱模剂(油类和液体),以及铸造粉末或烟尘。此外,铝材表面还会迅速形成氧化层。这些都会影响后续的焊接、粘接和密封等装配工序。
激光解决方案:由振镜头引导的短脉冲激光,会有针对性地清洁需要连接的部位,使氧化物和污染物汽化,再通过抽吸将其排出。激光的作用还不止于清洁。设置合适的参数后,激光脉冲还能在微观层面使表面的晶体结构更加均匀,为后续密封做好准备,避免膜下腐蚀,让连接更容易、质量更稳定。为做好粘接前处理,激光还会在表面加工出细微纹理。这一小小的处理能够增大比表面积,显著改善润湿性能和粘接强度。