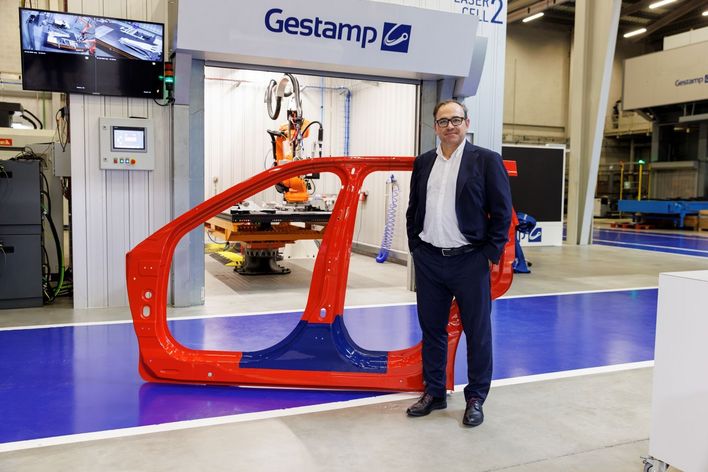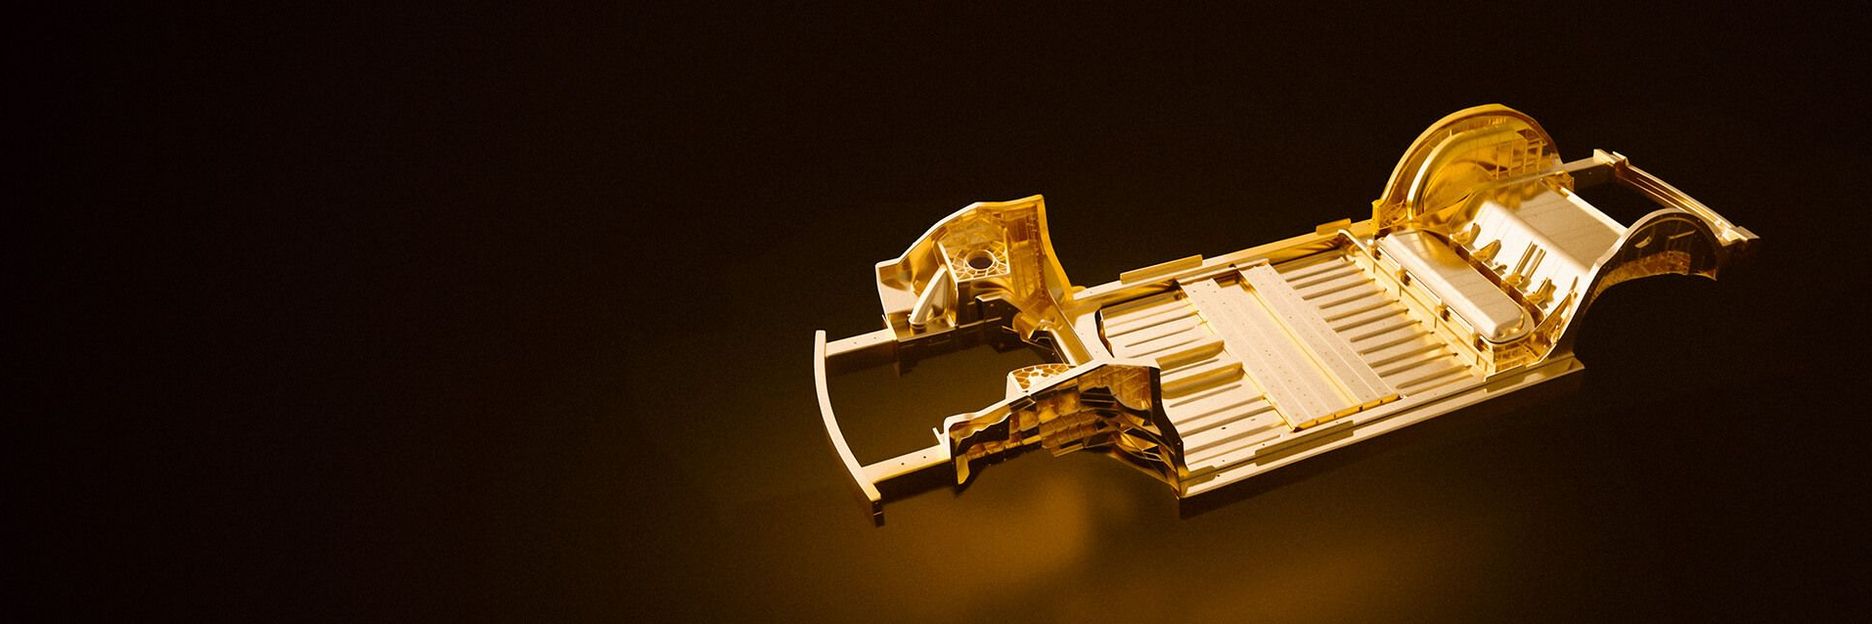
A gigacasting olyan gyártási technológia, amelyben egyetlen nagyméretű alumíniumöntvény akár száz vagy még több egyedi alkatrészt helyettesít. Ez nemcsak időt takarít meg – a szerelés 45 perc helyett csupán 90-120 másodpercet igényel –, hanem költséget, anyagot és tömeget is. Az autóipar széles körben alkalmazza ezt a technológiát a járműegységek könnyebb és gazdaságosabb gyártása érdekében, különösen az elektromos járművek esetében, ahol minden kilogramm számít. Az utómegmunkálás azonban összetett feladat: el kell távolítani a túlnyúlásokat és a sorjákat, meg kell tisztítani a felületeket, mindezt nagy volumenben, megbízhatóan és gyorsan. Erre kínál a lézer négy speciális megoldást.
A 4 utómegmunkálási megoldás áttekintése
Degating – A túlnyúlások eltávolítása:
Amikor az öntvény kikerül a szerszámból és a hűtőmedencéből, a külső kontúrjain még 10-30 furcsa képződmény áll ki: lábas kis nyúlványok vagy lapos, kekszszerű darabok. A szakzsargonban ezeket egyszerűen „gate”-eknek nevezik. Ezek a forma tápcsatornáiban megdermedt alumíniumból állnak, vastagságuk két és hat milliméter között mozog. Az utómegmunkálás első lépéseként eltávolítják ezeket a nagyobb maradványokat.
Lézeres megoldás: A legalább hat kilowatt teljesítményű nagy teljesítményű lézerekfénye levágja a túlnyúlásokat. A több kilowattnyi lézerteljesítménynek köszönhetően a vágás rendkívül precíz, ugyanakkor olyan gyors, hogy csak minimális hő jut az alumínium alkatrészbe, így az nem deformálódik. A gyártósoron ezt vagy távoli vágásra alkalmas optikával felszerelt hat-tengelyes robotok végzik, vagy egy forgóváltóval rendelkező lézercellában működő vágófej.
Deburring & Hole-Making – sorjázás és lyukvágás:
Bármilyen nagy is az öntőgép záróereje, a nagy nyomással bepréselt folyékony alumínium így is bejut a legapróbb résekbe is, ahol az öntőforma két fele összeér. Így papírvékony, éles szélű sorják keletkeznek, úgynevezett burrs-ök, amelyek teljes hossza akár a nyolc métert is elérheti. Emellett az alkatrészeken több tucat lyukat és kimunkálást is ki kell alakítani a későbbi összeszereléshez.
Lézeres megoldás: A gyártócellában lévő vagy robot által vezérelt, szkenneres lézer végigköveti a kontúrokat, és eltávolít minden felesleges anyagot. Ennél a precíziós megmunkálásnál a kiváló sugárminőség fontosabb, mint a puszta lézerteljesítmény, ha a megmunkálási sebesség és a minőség közötti optimális egyensúly a cél. A két BPP (Beam Parameter Product) fényerejű lézersugarak eltávolítják a sorjákat, és milliméteres pontossággal vágják ki a szerelési furatokat.
Jelölés (visszakövethetőség, Data Matrix kód):
Mivel a gigacasting során egyetlen nagy alkatrész akár több száz kisebb alkatrészt is helyettesít, a teljeskörű visszakövethetőség is viszonylag egyszerűen megvalósítható. Ehhez elegendő egy Data Matrix kód, és az intelligens gyárak összekapcsolják az egyes alkatrészeket egy adatbázissal, amely az öntési folyamat minden fontos paraméterét (vákuumnyomás, áramlási sebességet, elért záróerő stb.) tartalmazza.
Lézeres megoldás: A jelölőállomásoka gyártási folyamat különböző pontjain integrálhatók a folyamatláncba. Az impulzusos, szkenner által irányított lézersugár kontrasztos jelölést hoz létre az alumínium felületén. A jelölés kamerával leolvasható, és a további folyamatlánc során megmunkálási információkat adhat a robotoknak és a gépeknek.
Felületi megmunkálás:
Az alumíniumöntvények felületén különféle szennyeződések találhatók: az öntőformából származó leválasztószer-maradványok (olajok és folyadékok), valamint öntőpor vagy füst. Ráadásul az alumínium felületén gyorsan oxidréteg képződik. Mindez hátráltatja a folyamatlánc későbbi összeszerelési lépéseit, például a hegesztést, a ragasztást és a tömítést.
Lézeres megoldás: A szkenner által vezérelt, rövid impulzusú lézerek célzottan megtisztítják a releváns illesztési felületeket: az oxidréteg és a szennyeződések elpárolognak, majd elszívásra kerülnek. De nemcsak erről van szó: A megfelelő paraméterekkel beállított lézerimpulzusok mikroszinten homogenizálják a felület kristályszerkezetét a későbbi tömítéshez – megszűnik az úgynevezett alározsdásodás, könnyebbé válik az illesztés, és javul a minőség. A ragasztás előkészítéseként a lézer enyhe felületstrukturálást is végez. Ez az apró trükk jelentősen növeli a fajlagos felületet, javítja az úgynevezett nedvesítési tulajdonságokat, valamint nagymértékben fokozza a ragasztóerőt.