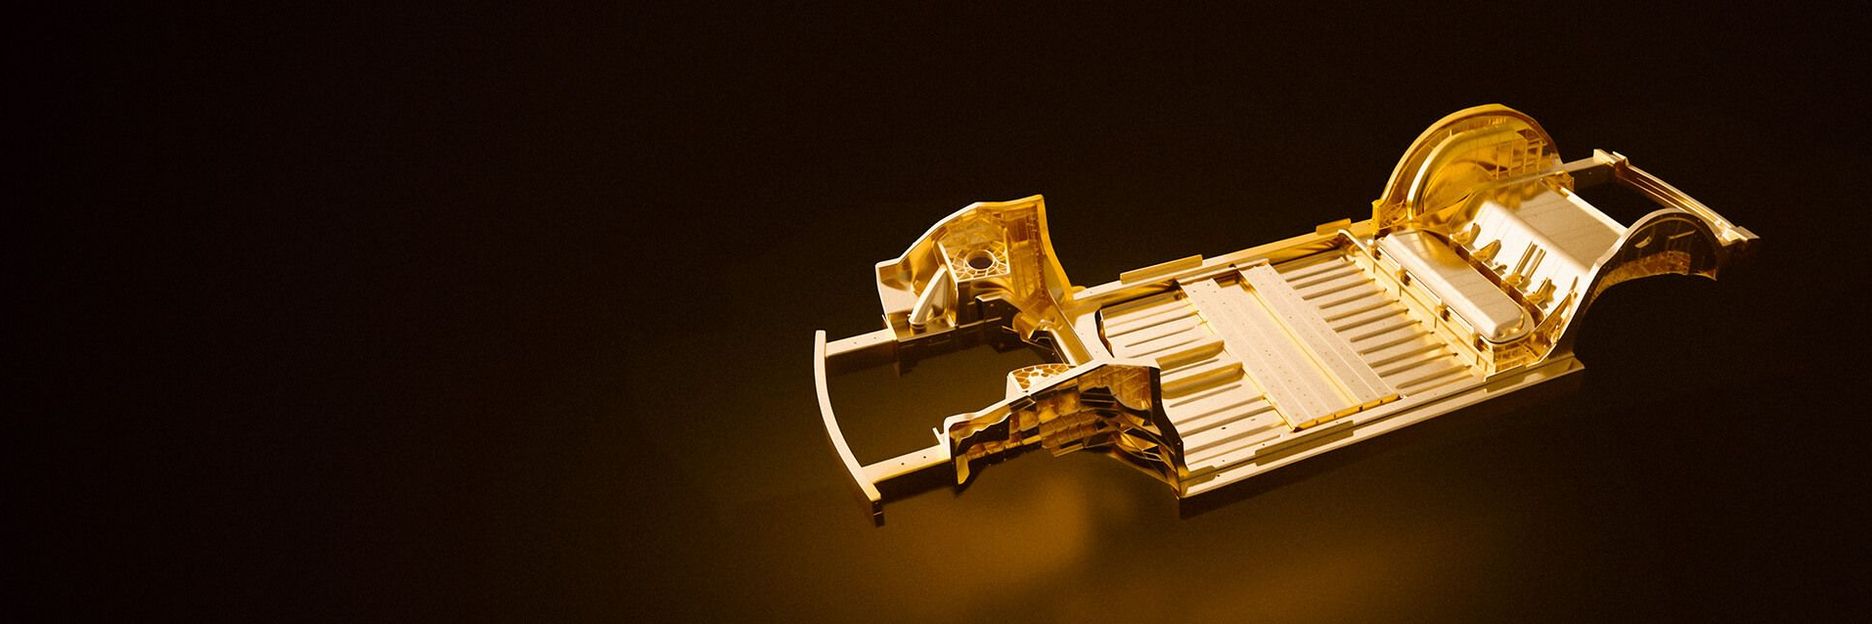
Das Gigacasting: eine Fertigungstechnologie, bei der ein einziger massiver Aluminiumguss hundert oder mehr Einzelteile ersetzt. Das spart nicht nur Zeit – statt 45 Minuten Montage dauert es nur 90 bis 120 Sekunden – sondern auch Kosten, Material und Gewicht. Die Automobilindustrie nutzt diese Technologie massiv, um Fahrzeugbaugruppen leichter und wirtschaftlicher zu fertigen, besonders bei E-Fahrzeugen, wo jedes Kilogramm zählt. Aber die Nachbearbeitung ist komplex: Überständer müssen ab, Grate entfernt, Oberflächen gereinigt werden und das alles muss hochvolumig, zuverlässig und schnell gehen. Hier setzt der Laser mit vier spezialisierten Lösungen an.
4 Nachbearbeitungslösungen im Überblick
Degating – Überstände entfernen:
Wenn das Druckgussteil aus Form und Abschreckbecken kommt, stehen an seinen Außenkonturen noch 10 bis 30 bizarre Strukturen ab: dünne Beinchen mit Füßen dran oder platte Kekse, im Fachjargon meist einfach „Gates“ genannt. Es handelt sich dabei um erstarrtes Aluminium in den Zuführkanälen zur Gussform mit einer Dicke von zwei bis sechs Millimetern. Der erste Nachbearbeitungsschritt besteht darin, diese groben Überreste zu entfernen.
Laserlösung: Licht aus Hochleistungslasern mit sechs oder mehr Kilowatt schneidet die Überstände ab. Durch die Macht der vielen Kilowatt ist der Schnitt hochpräzise, aber gleichzeitig so schnell vorbei, dass nur minimal Wärme in das Alubauteile dringen und es sich nicht verformt. In der Produktionslinie übernehmen das entweder Sechsachsroboter mit Optiken zum Remote-Schneiden oder ein Schneidkopf in einer Laserzelle mit Rotationswechsler.
Deburring & Hole-Making – Entgraten und Löcher schneiden:
Mag die Schließkraft der Gussmaschine noch so hoch sein, das eingepresste flüssige Aluminium dringt trotzdem in feinste Ritzen, wo die Hälften der Gussform aneinanderstoßen. Es entstehen papierdünne, scharfkantige Grate, sogenannte Burrs, die eine Gesamtlänge von acht Metern haben können. Zusätzlich benötigen die Bauteile noch Dutzende Löcher und Aussparungen für die spätere Montage.
Laserlösung: Laser in der Bearbeitungszelle oder robotergeführt via Scanner fahren die Konturen ab und entfernen alles Überflüssige. Bei dieser Feinarbeit ist eine hohe Strahlbrillanz wichtiger für ein optimales Verhältnis von Bearbeitungsgeschwindigkeit und Qualität als die pure Laserleistung. Laserstrahlen mit einer Brillanz von zwei BPP (Beam Parameter Product) beseitigen die Grate und schneiden die Montagelöcher millimetergenau.
Markieren (Rückverfolgbarkeit, Datamatrixcode):
Da beim Gigacasting ein einziges großes Bauteil manchmal Hunderte kleine ersetzt, ist eine Eins‑a‑Rückverfolgbarkeit auch recht einfach zu erreichen. Ein Datamatrixcode genügt und smarte Fabriken verknüpfen das individuelle Bauteil mit einer Datenbank, in der alle wichtigen Parameter des Gussprozesses (Vakuumdruck, Fließgeschwindigkeit, erreichte Schließkraft et cetera) hinterlegt sind.
Laserlösung: Markierstationen lassen sich an verschiedenen Stellen in die Prozesskette integrieren. Ein gepulster, scannergeführter Laserstrahl bringt eine kontrastreiche Markierung in die Alu-Oberfläche ein. Sie ist kameralesbar und kann Robotern und Maschinen in der weiteren Prozesskette Bearbeitungsinformationen geben.
Oberflächenbearbeitung:
Alugussbauteile weisen an ihrer Oberfläche verschiedene Arten von Verschmutzungen auf: Rückstände des Trennmittels aus der Gussform (Öle und Fluide) sowie Gießpulver oder Schmauch. Zudem bildet sich auf Aluminium rasch eine Oxidschicht. All das beeinträchtigt die Montageschritte in der hinteren Prozesskette, wie etwa Schweißen, Kleben und Dichten.
Laserlösung: Scannergeführte Kurzpulslaser reinigen gezielt die relevanten Fügestellen: Oxid und Verschmutzung verdampfen und werden abgesaugt. Aber nicht nur das: Mit den richtigen Parametern ausgestattet homogenisieren die Laserpulse auf Mikroebene die kristalline Struktur der Oberfläche fürs anschließende Dichten – keine sogenannte Unterwanderungskorrosion mehr, das Fügen wird leichter und die Qualität höher. Zur Klebevorbereitung bringt der Laser zusätzlich eine leichte Strukturierung ein. Dieser kleine Trick erhöht die spezifische Oberfläche und verbessert das sogenannte Benetzungsverhalten und die Klebekraft immens.