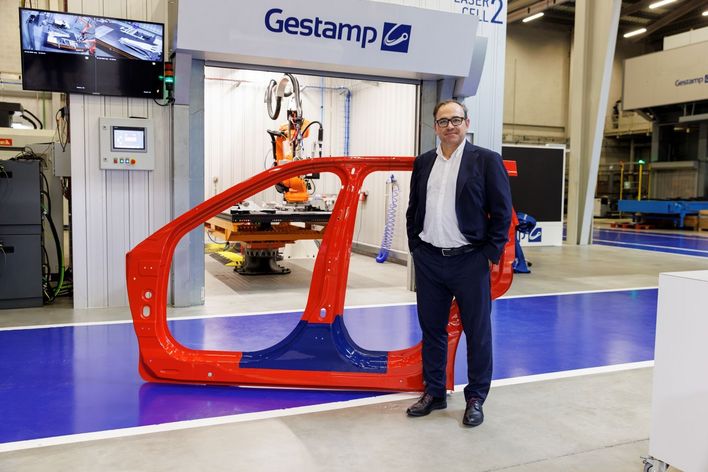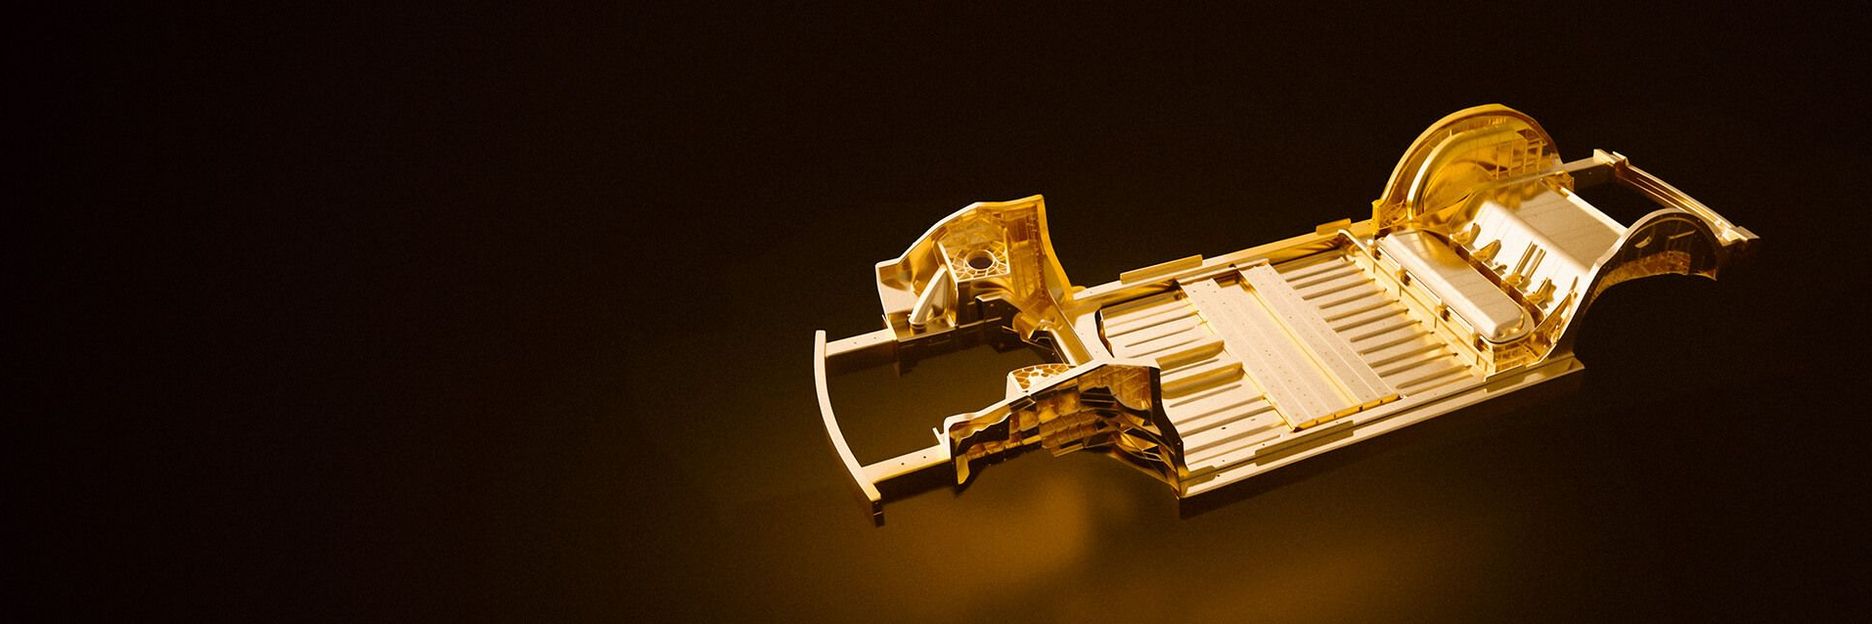
El gigacasting es una tecnología de fabricación en la que una sola pieza sólida de aluminio fundido reemplaza a cien o más piezas individuales. Esto no solo ahorra tiempo (en lugar de 45 minutos de montaje, solo se necesitan entre 90 y 120 segundos), sino también costes, material y peso. La industria automovilística recurre masivamente a esta tecnología para fabricar componentes de vehículos de forma más ligera y rentable, especialmente en el caso de los vehículos eléctricos, en los que cada kilogramo cuenta. Pero el mecanizado de acabado es complejo: hay que eliminar los salientes, quitar las rebabas, limpiar las superficies, y todo ello debe realizarse a gran escala, de forma fiable y rápida. Aquí es donde entra en juego el láser, con cuatro soluciones especializadas.
4 soluciones de mecanizado de acabado de un vistazo
Degating (eliminación de salientes):
Cuando la pieza de fundición a presión sale del molde y del tanque de enfriamiento rápido, en sus contornos exteriores aún sobresalen entre 10 y 30 estructuras extrañas: unas patitas delgadas con pies o unas galletas planas, que en la jerga técnica suelen denominarse simplemente "salientes". Se trata de aluminio solidificado en los canales de alimentación del molde de fundición, con un espesor de dos a seis milímetros. El primer paso del mecanizado de acabado consiste en eliminar estos restos gruesos.
Solución láser: la luz de láseres de alta potencia con seis o más kilovatioscorta los salientes. Gracias a la potencia de sus numerosos kilovatios, el corte es sumamente preciso, pero al mismo tiempo tan rápido que solo penetra un calor mínimo en el componente de aluminio y este no se deforma. En la línea de producción, esto se realiza mediante robots de seis ejes con óptica para el corte remoto o mediante un cabezal de corte en una celda láser con un cambio rotativo.
Deburring & Hole-Making (desbarbado y corte de agujeros):
Por muy elevada que sea la fuerza de cierre de la máquina de fundición, el aluminio líquido inyectado penetra de todos modos en las rendijas más finas donde encajan las dos mitades del molde. Se forman rebabas finas como el papel y de bordes afilados, las llamadas "burrs", que pueden alcanzar una longitud total de ocho metros. Además, los componentes requieren docenas de agujeros y entalladuras para su posterior montaje.
Solución láser: los láseres en la celda de mecanizado o guiados por robot a través de un escáner trazan los contornos y eliminan todo lo sobrante. En este tipo de trabajo de precisión, un alto brillo del haz es más importante para lograr una relación óptima entre velocidad de mecanizado y calidad que la potencia pura del láser. Los rayos láser con una brillantez de dos BPP (Beam Parameter Product) eliminan las rebabas y cortan los orificios de montaje con una precisión milimétrica.
Marcado (trazabilidad, código Datamatrix):
Dado que, en el gigacasting, un único componente de gran tamaño sustituye a veces a cientos de componentes pequeños, es bastante sencillo lograr una trazabilidad de primera. Basta con un código Datamatrix para que las fábricas inteligentes vinculen cada pieza con una base de datos en la que se almacenan todos los parámetros importantes del proceso de fundición (presión de vacío, velocidad de flujo, fuerza de cierre alcanzada, etc.).
Solución láser: las estaciones de marcadose pueden integrar en varios puntos de la cadena de procesos. Un rayo láser por pulsos guiado por un escáner, crea una marca con contrastes fuertes en la superficie de aluminio. Es legible por cámara y puede proporcionar información sobre el mecanizado a robots y máquinas que se encuentran más adelante en la cadena de procesos.
Tratamiento de superficies:
Los componentes de fundición de aluminio presentan diversos tipos de contaminación en su superficie: residuos del agente desmoldeante del molde (aceites y fluidos), así como polvo de fundición o humo. Además, sobre el aluminio se forma rápidamente una capa de óxido. Todo esto afecta a las etapas de montaje en la cadena de procesos posterior, como la soldadura, el pegado y el sellado.
Solución láser: los láseres de pulsos cortos guiados por escáner limpian selectivamente las juntas relevantes: El óxido y la contaminación se evaporan y se extraen. Pero eso no es todo: con los parámetros adecuados, los pulsos láser homogeneizan a nivel micro la estructura cristalina de la superficie para el sellado posterior; ya no se produce la denominada corrosión por infiltración, la tecnología de unión resulta más fácil y la calidad es mayor. Para preparar la superficie para el pegado, el láser añade además una ligera estructuración. Este pequeño truco aumenta la superficie específica y mejora enormemente el denominado comportamiento de humectación y la fuerza de adhesión.