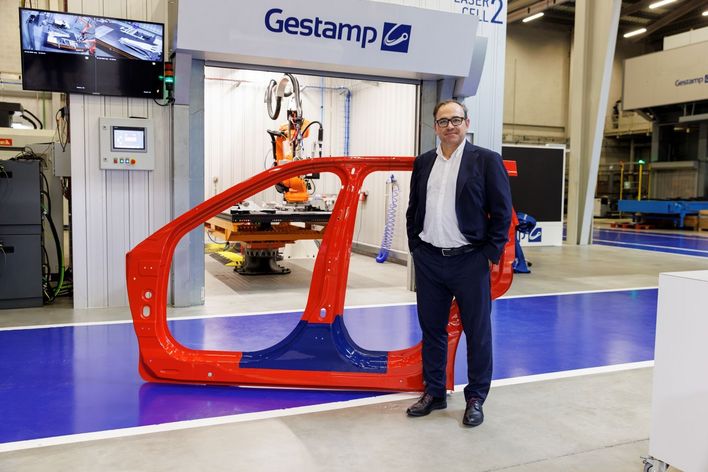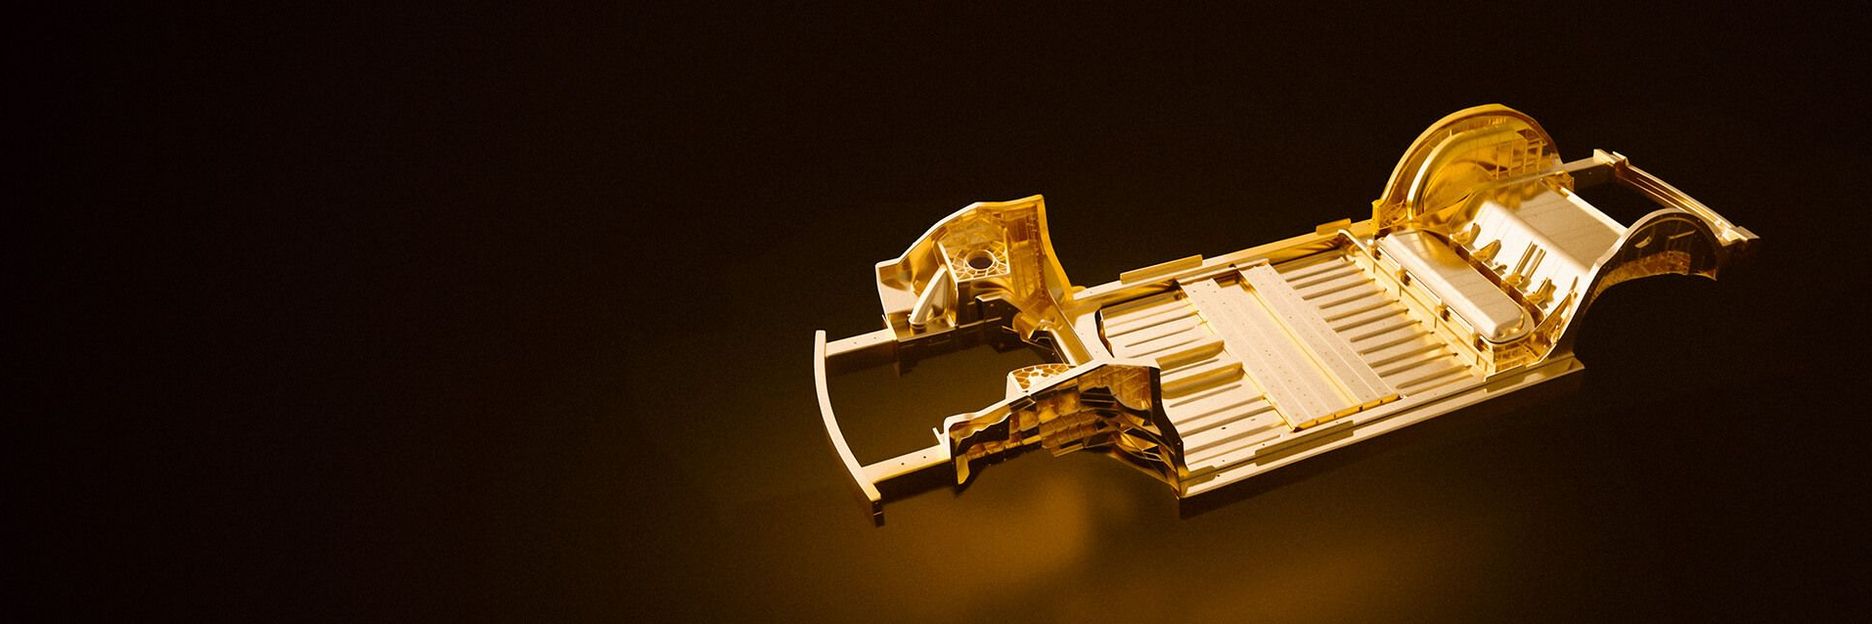
Gigacasting: o tehnologie de fabricație în care o singură piesă turnată din aluminiu masiv înlocuiește o sută sau mai multe piese separate. Acest lucru nu numai că economisește timp – în loc de 45 de minute de montaj, durează doar 90 până la 120 de secunde –, ci și costuri, material și greutate. Industria auto utilizează pe scară largă această tehnologie pentru a produce componente auto mai ușoare și mai rentabile, în special în cazul vehiculelor electrice, unde fiecare kilogram contează. Însă prelucrarea ulterioară este complexă: trebuie îndepărtate surplusurile de material, bave, iar suprafețele trebuie curățate, iar toate aceste operațiuni trebuie efectuate la volum mare, în mod fiabil și rapid. Aici intervine laserul, cu patru soluții specializate.
Prezentare generală a celor 4 soluții de post-procesare
Degating – Îndepărtarea surplusurilor:
Când piesa turnată sub presiune iese din matriță și din cuva de răcire, pe contururile sale exterioare se mai află încă între 10 și 30 de structuri ciudate: piciorușe subțiri cu vârfuri sau bucăți plate, denumite în jargonul de specialitate, de obicei, pur și simplu „gates”. Este vorba de aluminiu solidificat în canalele de alimentare către matriță, cu o grosime cuprinsă între doi și șase milimetri. Prima etapă de prelucrare constă în îndepărtarea acestor resturi grosier.
Soluție cu laser: lumina provenită de la lasere de mare putere, cu o putere de șase kilowați sau mai mult, taie surplusul de material. Datorită puterii mari, tăierea este extrem de precisă, dar, în același timp, se realizează atât de repede încât doar o cantitate minimă de căldură pătrunde în componentele din aluminiu, care nu se deformează. În linia de producție, această operațiune este realizată fie de roboți cu șase axe, echipați cu sisteme optice pentru tăiere la distanță, fie de un cap de tăiere amplasat într-o celulă laser cu schimbător rotativ.
Deburring & Hole-Making – Debavurare și realizarea găurilor – debavurare și realizarea găurilor:
Oricât de mare ar fi forța de închidere a mașinii de turnare, aluminiul lichid injectat pătrunde totuși în cele mai fine fisuri, acolo unde cele două jumătăți ale matriței se îmbină. Se formează bavuri subțiri ca hârtia, cu margini ascuțite, așa-numitele „burrs”, care pot avea o lungime totală de opt metri. În plus, componentele au nevoie de zeci de găuri și orificii pentru montajul ulterior.
Soluție cu laser: laserul din celula de prelucrare sau ghidat de un robot prin intermediul unui scaner urmărește contururile și îndepărtează tot ce este în plus. În cazul acestei prelucrări de precizie, strălucirea ridicată a fasciculului este mai importantă pentru un raport optim între viteza de prelucrare și calitatea decât puterea pură a laserului. Fasciculele laser cu o strălucire de două BPP (Beam Parameter Product) îndepărtează bavurile și decupează orificiile de montare cu o precizie de milimetru.
Inscripționare (trasabilitate, cod Datamatrix):
Deoarece, în cazul tehnologiei Gigacasting, o singură componentă de dimensiuni mari înlocuiește uneori sute de piese mici, se poate obține destul de ușor o trasabilitate de cea mai bună calitate. Este suficient un cod Datamatrix, iar unitățile Smart Factory asociază fiecare componentă cu o bază de date în care sunt stocați toți parametrii importanți ai procesului de turnare (presiunea de vid, viteza de curgere, forța de închidere atinsă etc.).
Soluție cu laser: stațiile de marcarepot fi integrate în diferite puncte ale lanțului tehnologic. Un fascicul laser cu impulsuri, ghidat de un scaner, realizează un marcaj contrastant pe suprafața de aluminiu. Este compatibil cu camerele de supraveghere și poate furniza informații de prelucrare roboților și mașinilor din lanțul tehnologic ulterior.
Prelucrarea suprafețelor:
Piesele turnate din aluminiu prezintă pe suprafața lor diferite tipuri de impurități: reziduuri ale agentului de demulare din matriță (uleiuri și fluide), precum și pulbere de turnare sau fum. În plus, pe aluminiu se formează rapid un strat de oxid. Toate acestea afectează etapele de asamblare din partea finală a lanţului tehnologic, cum ar fi sudarea, lipirea și etanșarea.
Soluție cu laser: laserele cu impulsuri scurte ghidate de scaner curăță în mod precis punctele de îmbinare relevante: oxidul și impuritățile se află în vaporizare și sunt aspirate. Dar nu numai atât: cu parametrii potriviți, impulsurile laser omogenizează la nivel micro structura cristalină a suprafeței în vederea etanșării ulterioare – nu mai există așa-numita coroziune sub suprafață, rostul devine mai ușor, iar calitatea este mai bună. În vederea pregătirii pentru lipire, laserul conferă, de asemenea, o textură ușoară. Acest mic truc mărește suprafața specifică și îmbunătățește considerabil așa-numitul comportament de umectare și puterea de aderență.