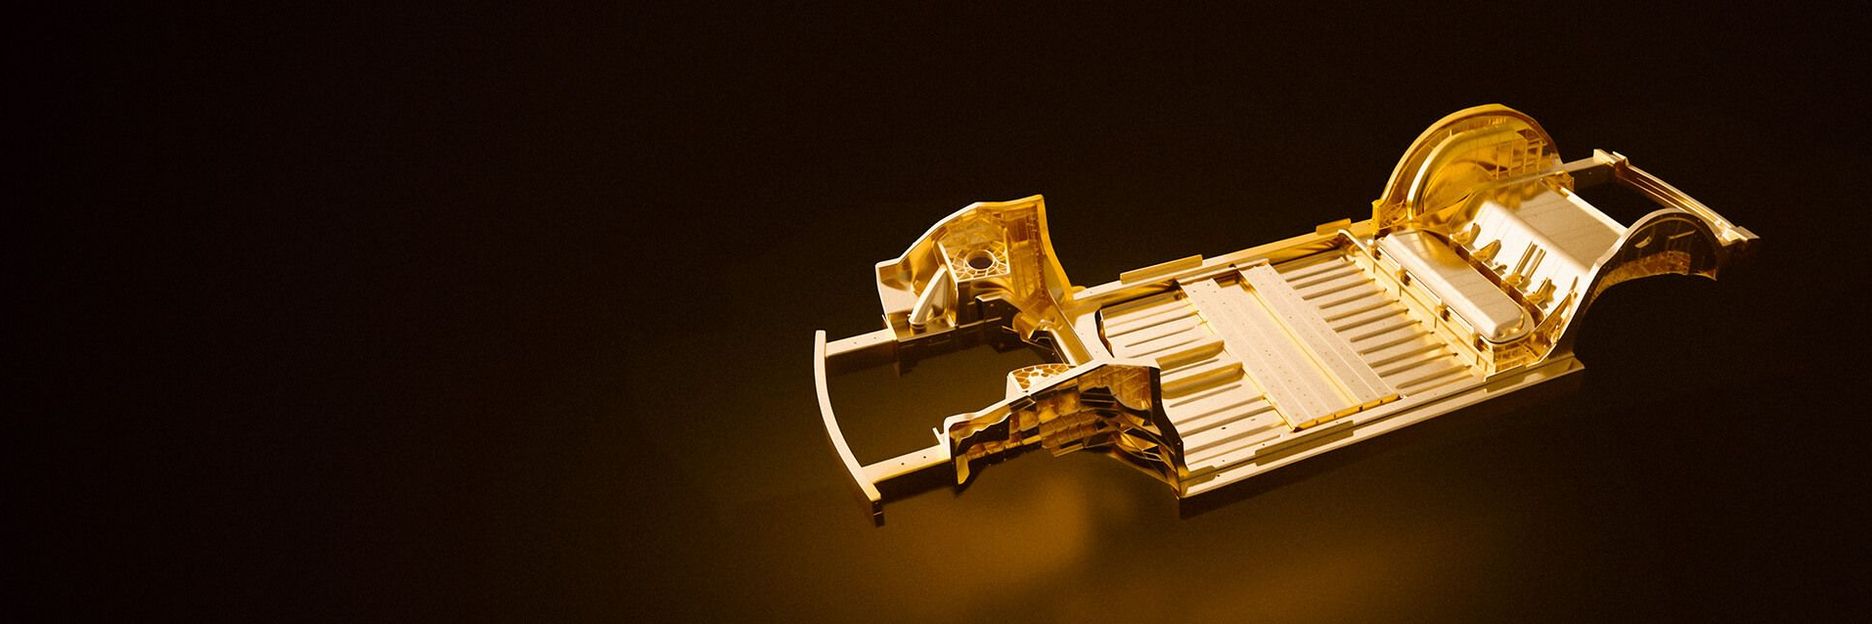
一體化壓鑄是一種製造技術,用一個大型鋁鑄件替代上百個獨立零件。這項技術將原本需要 45 分鐘的組裝過程縮短至 90 至 120 秒,同時還能降低成本、節省材料並減輕重量。汽車產業正廣泛採用這項技術,以更輕量、更經濟的方式製造車輛總成,尤其是對每一公斤重量都十分敏感的電動車。但後加工並不簡單:切除多餘凸出部分、去毛邊、清潔表面,每一道工序都要跟上大批量生產的節奏,既可靠,又高效。雷射的四種專用解決方案,正是針對這些需求而來。
4 種後加工解決方案一覽
去澆口——切除多餘凸出部分:
壓鑄件脫模並經過淬冷後,外輪廓上還會留有 10 至 30 處形狀各異的凸出結構:有的像帶著腳掌的細腿,有的像扁平的餅乾,業界通常將它們統稱為「澆口」。這些結構是鋁液在通往鑄模的流道中凝固後形成的,厚度為二至六毫米。後加工的第一步,就是去除這些較大的殘餘部分。
雷射解決方案:採用功率為六千瓦及以上的高功率雷射器,切除多餘凸出部分。充足的功率讓切割既精準又迅速,傳入鋁製零部件的熱量極少,從而避免零部件變形。在生產線上,這項工作既可由配備遠端切割光學系統的六軸機器人完成,也可交給帶旋轉轉換器的雷射加工單元,由其中的切割頭完成。
去毛邊與開孔——去除毛邊,切出孔洞:
無論壓鑄機的鎖模力有多大,壓入模具的鋁液仍會進入兩半鑄模接合處的細微縫隙。由此形成的毛邊薄如紙片、邊緣鋒利,總長度可達八米。此外,工廠還需要在零部件上加工出數十個孔洞和缺口,為後續組裝做好準備。
雷射解決方案:無論是在加工單元內,還是由機器人搭載掃瞄器引導,雷射都能沿輪廓加工,去除多餘材料。對於這類精細加工,要在加工速度與品質之間取得最佳平衡,高光束亮度比單純提高雷射功率更重要。光束參數積(BPP)為二的雷射束,可去除毛邊,並以毫米級精度切出組裝孔。
標註——實現追溯,標刻 Data Matrix 碼:
一體化壓鑄中的一個大型零部件,有時能替代數百個小零件,因此實現完善的追溯也相對容易。只需一個 Data Matrix 碼,智慧工廠就能將每個零部件與資料庫關聯起來。真空壓力、流速、實際鎖模力等鑄造過程中的重要參數,都記錄在資料庫中。
雷射解決方案:標註工作站可整合在流程鏈的不同位置。掃瞄器引導脈衝雷射束,在鋁材表面標出高對比度標記。攝影機可讀取這些標記,為後續工序中的機器人和機器提供加工資訊。
表面處理:
鋁鑄件表面會附著各種污染物,包括鑄模中殘留的脫模劑(油類和液體),以及鑄造粉末或煙塵。此外,鋁材表面還會迅速形成氧化層。這些都會影響後續的焊接、黏接和密封等組裝工序。
雷射解決方案:由掃瞄器引導的短脈衝雷射,會有針對性地清潔需要連接的部位,使氧化物和污染物汽化,再透過抽吸將其排出。雷射的作用還不止於清潔。設定合適的參數後,雷射脈衝還能在微觀層面使表面的晶體結構更加均勻,為後續密封做好準備,避免膜下腐蝕,讓連接更容易、品質更穩定。為做好黏接前處理,雷射還會在表面加工出細微紋理。這一小小的處理能夠增大比表面積,顯著改善潤濕性能和黏接強度。