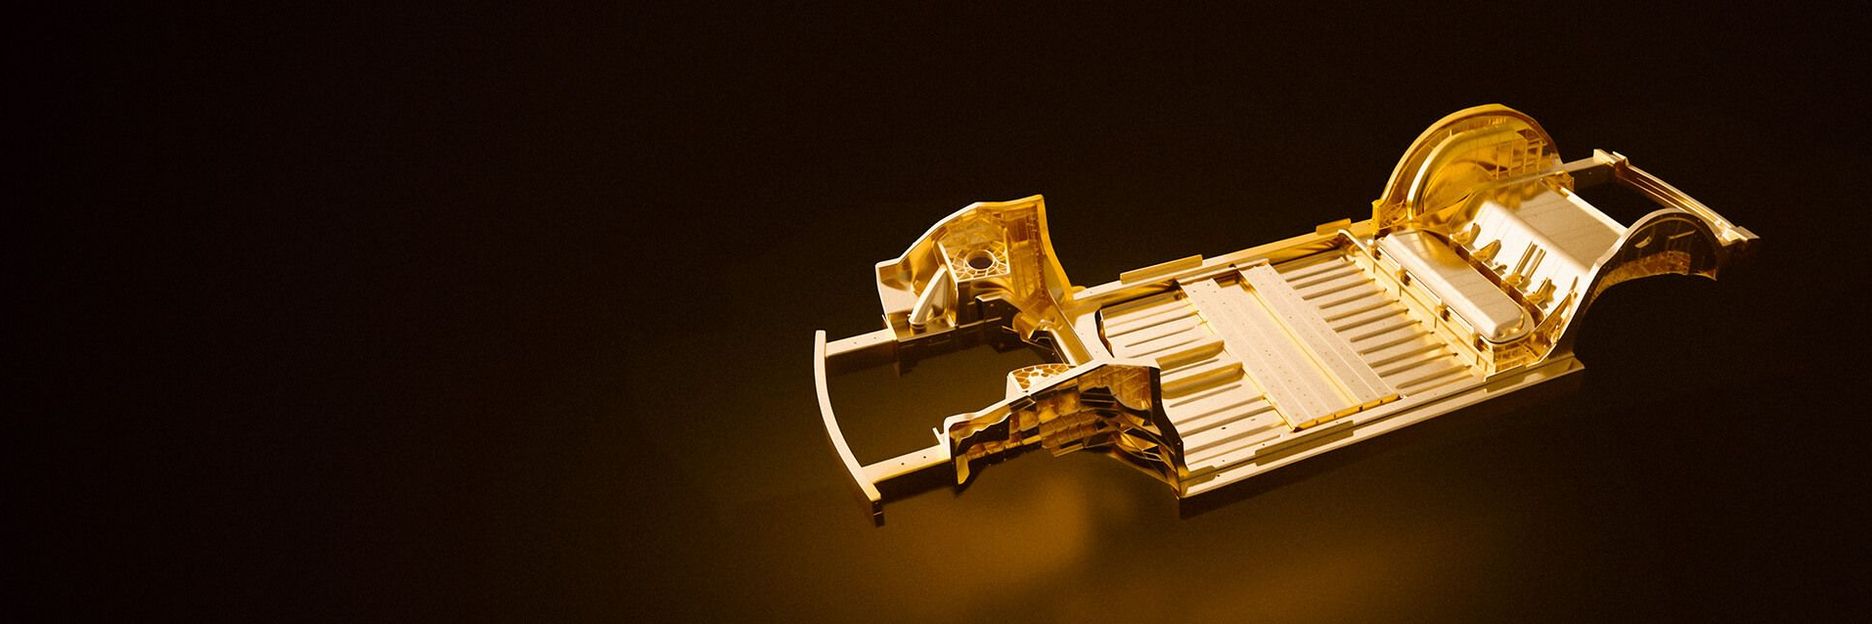
Gigacasting: technologia produkcji, w której pojedynczy odlew aluminiowy zastępuje sto lub więcej pojedynczych detali. Oszczędza to nie tylko czas – montaż trwa nie 45 minut, a jedynie od 90 do 120 sekund – ale także koszty, materiał i masę. Branża motoryzacyjna wykorzystuje tę technologię na masową skalę, aby łatwiej i taniej produkować podzespoły do pojazdów, zwłaszcza w przypadku samochodów elektrycznych, w których liczy się każdy kilogram. Jednak obróbka wykańczająca jest skomplikowana: trzeba usunąć nadmiar materiału i zadziory oraz oczyścić powierzchnie, a wszystko to musi być wykonane szybko, niezawodnie i w dużych ilościach. Tutaj właśnie pojawia się laser, oferujący cztery specjalistyczne rozwiązania.
Cztery rozwiązania obróbki wykańczającej w skrócie
Degating – usuwanie nadmiaru materiału:
Gdy odlew ciśnieniowy wychodzi z formy i wanny hartowniczej, na jego zewnętrznych konturach nadal wystaje od 10 do 30 dziwacznych struktur: cienkie nóżki zakończone stopkami lub płaskie ciasteczka – w żargonie branżowym nazywane zazwyczaj po prostu „wlewami”. Jest to utwardzone aluminium w kanałach podających metal do formy odlewniczej o grubości od dwóch do sześciu milimetrów. Pierwszym krokiem obróbki wykańczającej jest usunięcie tych większych pozostałości.
Rozwiązanie laserowe: światło z laserów wysokoenergetycznych o mocy sześciu lub więcej kilowatówusuwa nadmiar materiału. Dzięki mocy wielu kilowatów cięcie jest niezwykle precyzyjne, ale jednocześnie przebiega tak szybko, że do elementu aluminiowego przedostaje się jedynie minimalna ilość ciepła, dzięki czemu nie ulega on odkształceniu. Na linii produkcyjnej zadanie to wykonują sześcioosiowe roboty z układami optycznymi umożliwiającymi cięcie zdalne lub głowica tnąca w komorze laserowej ze zmieniaczem rotacyjnym.
Deburring & Hole-Making – usuwanie gratów i wycinanie otworów:
Niezależnie od tego, jak duża jest siła zamykania maszyny odlewniczej, wtłaczane płynne aluminium i tak przedostaje się do najdrobniejszych szczelin w miejscach styku połówek formy odlewniczej. W ten sposób powstają cienkie jak papier zadziory o ostrych krawędziach, których łączna długość może sięgać ośmiu metrów. Ponadto elementy wymagają wykonania dziesiątek otworów i wgłębień, aby umożliwić późniejszy montaż.
Rozwiązanie laserowe: lasery w komorze produkcyjnej lub sterowane przez robota za pomocą skanera kreślą kontury i usuwają wszystko, co zbędne. W przypadku tej precyzyjnej obróbki wysoka jasność wiązki ma większe znaczenie dla uzyskania optymalnego stosunku prędkości obróbki do jakości niż sama moc lasera. Promienie lasera o jasności dwóch BPP (Beam Parameter Product) usuwają zadziory i wycinają otwory montażowe z milimetrową precyzją.
Znakowanie (identyfikowalność, kod Data Matrix):
Ponieważ w technologii Gigacasting pojedynczy duży element czasami zastępuje setki mniejszych, osiągnięcie identyfikowalności poszczególnych elementów jest również stosunkowo łatwe. Wystarczy kod Datamatrix, a inteligentne fabryki łączą konkretny element z bazą danych, w której zapisane są wszystkie istotne parametry procesu odlewania (ciśnienie próżniowe, prędkość przepływu, osiągnięta siła zamykania itp.).
Rozwiązanie laserowe: stacje znakowaniamożna zintegrować w różnych punktach procesów produkcyjnych. Impulsowy, sterowany skanerem promień lasera tworzy na powierzchni aluminium oznaczenie o wysokim kontraście. Odczyt jest możliwy za pomocą kamery i może dostarczać robotom oraz maszynom w dalszej części łańcucha procesowego informacje dotyczące obróbki.
Obróbka powierzchni:
Elementy odlewane z aluminium mają na swojej powierzchni różne rodzaje zanieczyszczeń: pozostałości środka antyadhezyjnego z formy odlewniczej (oleje i płyny), a także proszek odlewniczy lub pył. Ponadto na aluminium szybko tworzy się warstwa tlenku. Wszystko to ma wpływ na kolejne etapy montażu w dalszych procesach produkcyjnych, takie jak spawanie, klejenie i uszczelnianie.
Rozwiązanie laserowe: sterowane skanerem lasery krótkoimpulsowe precyzyjnie czyszczą odpowiednie miejsca połączeń: tlenek i zanieczyszczenia ulegają odparowaniu i są odsysane. Ale to nie wszystko: przy odpowiednich parametrach impulsy laserowe ujednolicają na poziomie mikro strukturę krystaliczną powierzchni w celu jej późniejszego uszczelnienia – nie dochodzi już do tzw. korozji podpowierzchniowej, łączenie staje się łatwiejsze, a jakość wyższa. Laser nadaje również delikatnej strukturyzacji podczas obróbki przygotowania do klejenia. Ta mała sztuczka zwiększa powierzchnię właściwą i znacząco poprawia tzw. właściwości zwilżające i siłę klejenia.