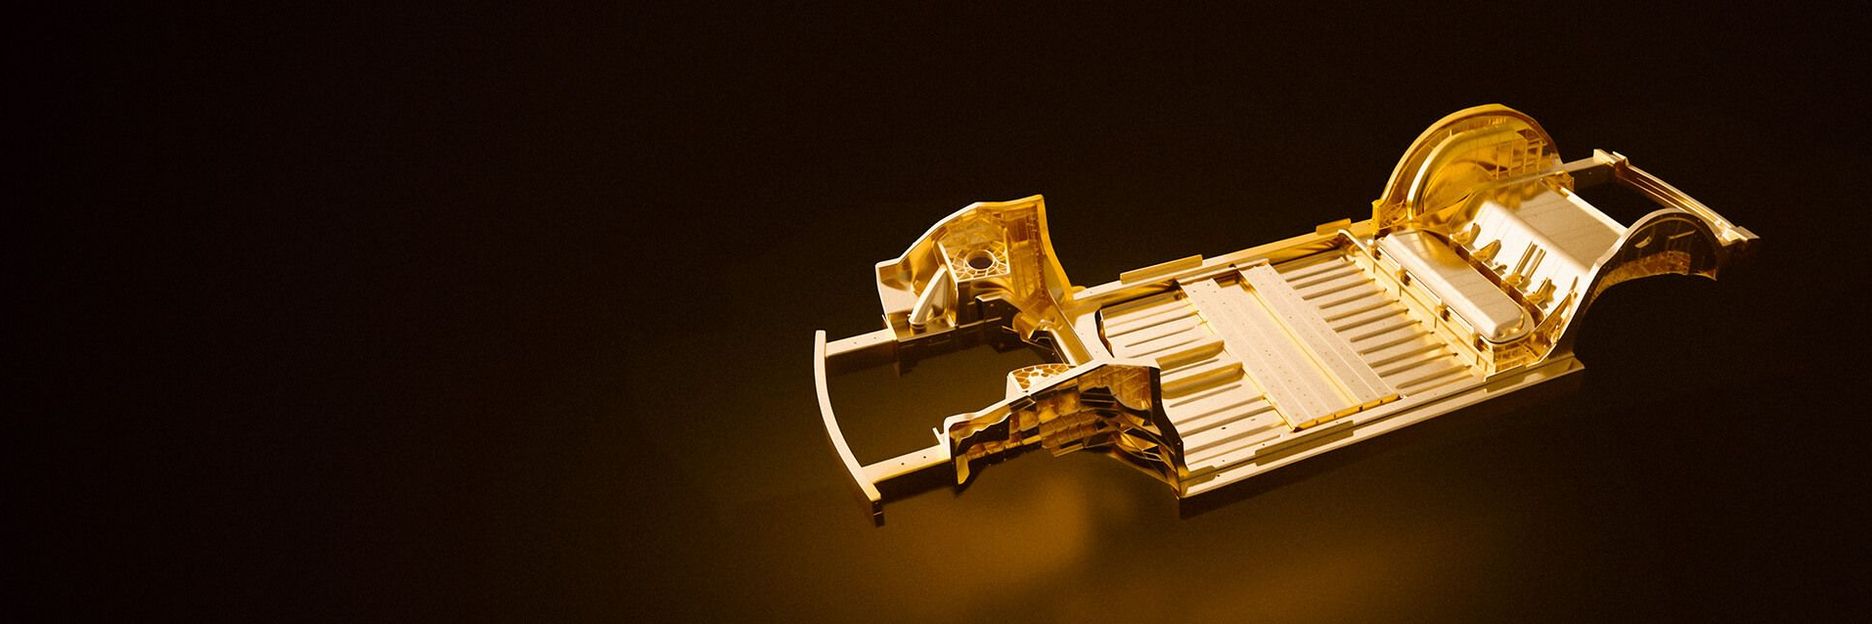
Gigacasting: een productietechnologie waarbij één enkel massief aluminiumgietstuk honderd of meer afzonderlijke stukken vervangt. Dat spaart niet alleen tijd: in plaats van 45 minuten montage duurt het slechts 90 tot 120 seconden, maar ook kosten, materiaal en gewicht. De auto-industrie maakt op grote schaal gebruik van deze technologie om auto-onderdelen lichter en kostenefficiënter te produceren, met name bij elektrische voertuigen, waar elke kilogram telt. Maar de nabewerking is complex: uitstekende delen moeten worden verwijderd, braam moet worden weggewerkt en oppervlakken moeten worden gereinigd, en dat alles moet op grote schaal, betrouwbaar en snel gebeuren. Hier komt de laser in beeld met vier gespecialiseerde oplossingen.
4 oplossingen voor nabewerking in een oogopslag
Degating – overtollig materiaal verwijderen:
Wanneer het spuitgietdeel uit de mal en het afkoelbad komt, steken er aan de buitencontouren nog 10 tot 30 bizarre structuren uit: dunne pootjes met voetjes eraan of platte koekjes, die in het vakjargon meestal gewoon "gates" worden genoemd. Het gaat hierbij om gestold aluminium in de toevoerkanalen naar de gietvorm, met een dikte van twee tot zes millimeter. De eerste stap in de nabewerking bestaat erin deze grove resten te verwijderen.
Laseroplossing: Licht van lasers met een groot vermogen van zes of meer kilowattsnijden de uitstekende delen weg. Door het hoge vermogen is de snede uiterst nauwkeurig, maar tegelijkertijd zo snel voltooid dat er slechts een minimale hoeveelheid warmte in het aluminium onderdeel doordringt en het niet vervormt. In de productielijn wordt dit uitgevoerd door zesassige robots met optische systemen voor snijden op afstand of door een snijkop in een lasercel met roterende wisselaar.
Deburring & Hole-Making – Ontbramen en gaten snijden:
Hoe groot de sluitkracht van de gietmachine ook is, het ingespoten vloeibare aluminium dringt toch door in de allerkleinste spleten waar de helften van de gietvorm tegen elkaar aanliggen. Er ontstaan flinterdunne, scherpgerande bramen, zogenaamde "burrs", die een totale lengte van acht meter kunnen hebben. Daarnaast moeten er in de componenten nog tientallen gaten en uitsparingen worden aangebracht voor de latere montage.
Laseroplossing: Lasers in de fabricagecel of door een robot aangestuurd via een scanner volgen de contouren en verwijderen al het overtollige materiaal. Bij dit precisiewerk is een hoge straalhelderheid belangrijker voor een optimale verhouding tussen bewerkingssnelheid en kwaliteit dan het pure laservermogen. Laserstralen met een helderheid van twee BPP (Beam Parameter Product) verwijderen de bramen en snijden de montagegaten tot op de millimeter nauwkeurig.
Markeren (traceerbaarheid, datamatrixcode):
Aangezien bij gigacasting één enkel groot component soms honderden kleine componenten vervangt, is een uitstekende traceerbaarheid ook vrij eenvoudig te realiseren. Eén Datamatrix-code is voldoende en smart factories koppelen het individuele component aan een database waarin alle belangrijke parameters van het gietproces (vacuümdruk, stroomsnelheid, bereikte sluitkracht, enzovoort) zijn opgeslagen.
Laseroplossing: Markeerstationskunnen op verschillende plaatsen in de procesketen worden geïntegreerd. Een gepulseerde, door een scanner gestuurde laserstraal brengt een contrastrijke markering aan op het aluminiumoppervlak. Het is door camera's leesbaar en kan robots en machines in de verdere procesketen bewerkingsinformatie verstrekken.
Oppervlaktebewerking:
Onderdelen van gegoten aluminium vertonen op hun oppervlak verschillende soorten verontreinigingen: resten van het lossingsmiddel uit de gietvorm (oliën en fluids) en gietpoeder of rook. Bovendien vormt zich op aluminium al snel een oxidelaag. Dit alles heeft invloed op de montagestappen verderop in de procesketen, zoals lassen, lijmen en afdichten.
Laseroplossing: Scannergestuurde kortpulslasers reinigen gericht de betreffende voegen: oxides en verontreinigingen verdampen en worden afgezogen. Maar dat is nog niet alles: met de juiste parameters zorgen de laserpulsen op microniveau voor een homogenisering van de kristallijne structuur van het oppervlak, zodat het aansluitend beter kan worden afgedicht. Geen zogenaamde ondergrondscorrosie meer, het verbinden gaat gemakkelijker en de kwaliteit is hoger. Ter voorbereiding op het lijmen zorgt de laser bovendien voor een lichte structurering. Deze kleine truc vergroot het specifieke oppervlak en verbetert het zogenaamde bevochtigingsgedrag en de hechtkracht aanzienlijk.