W zależności od kraju możliwe są odstępstwa od podanego asortymentu i tych informacji. Zastrzega się możliwość zmian w technologii, wyposażeniu, cenie lub ofercie akcesoriów. Proszę uzyskać informacje od lokalnej osoby do kontaktu, aby ustalić, czy produkt jest dostępny w danym kraju.

Regulacja temperatury
Czujniki do stabilnego dostarczania energii cieplnej
Regulacja temperatury
Pomiar i regulacja temperatury za pomocą pirometru
Jakość
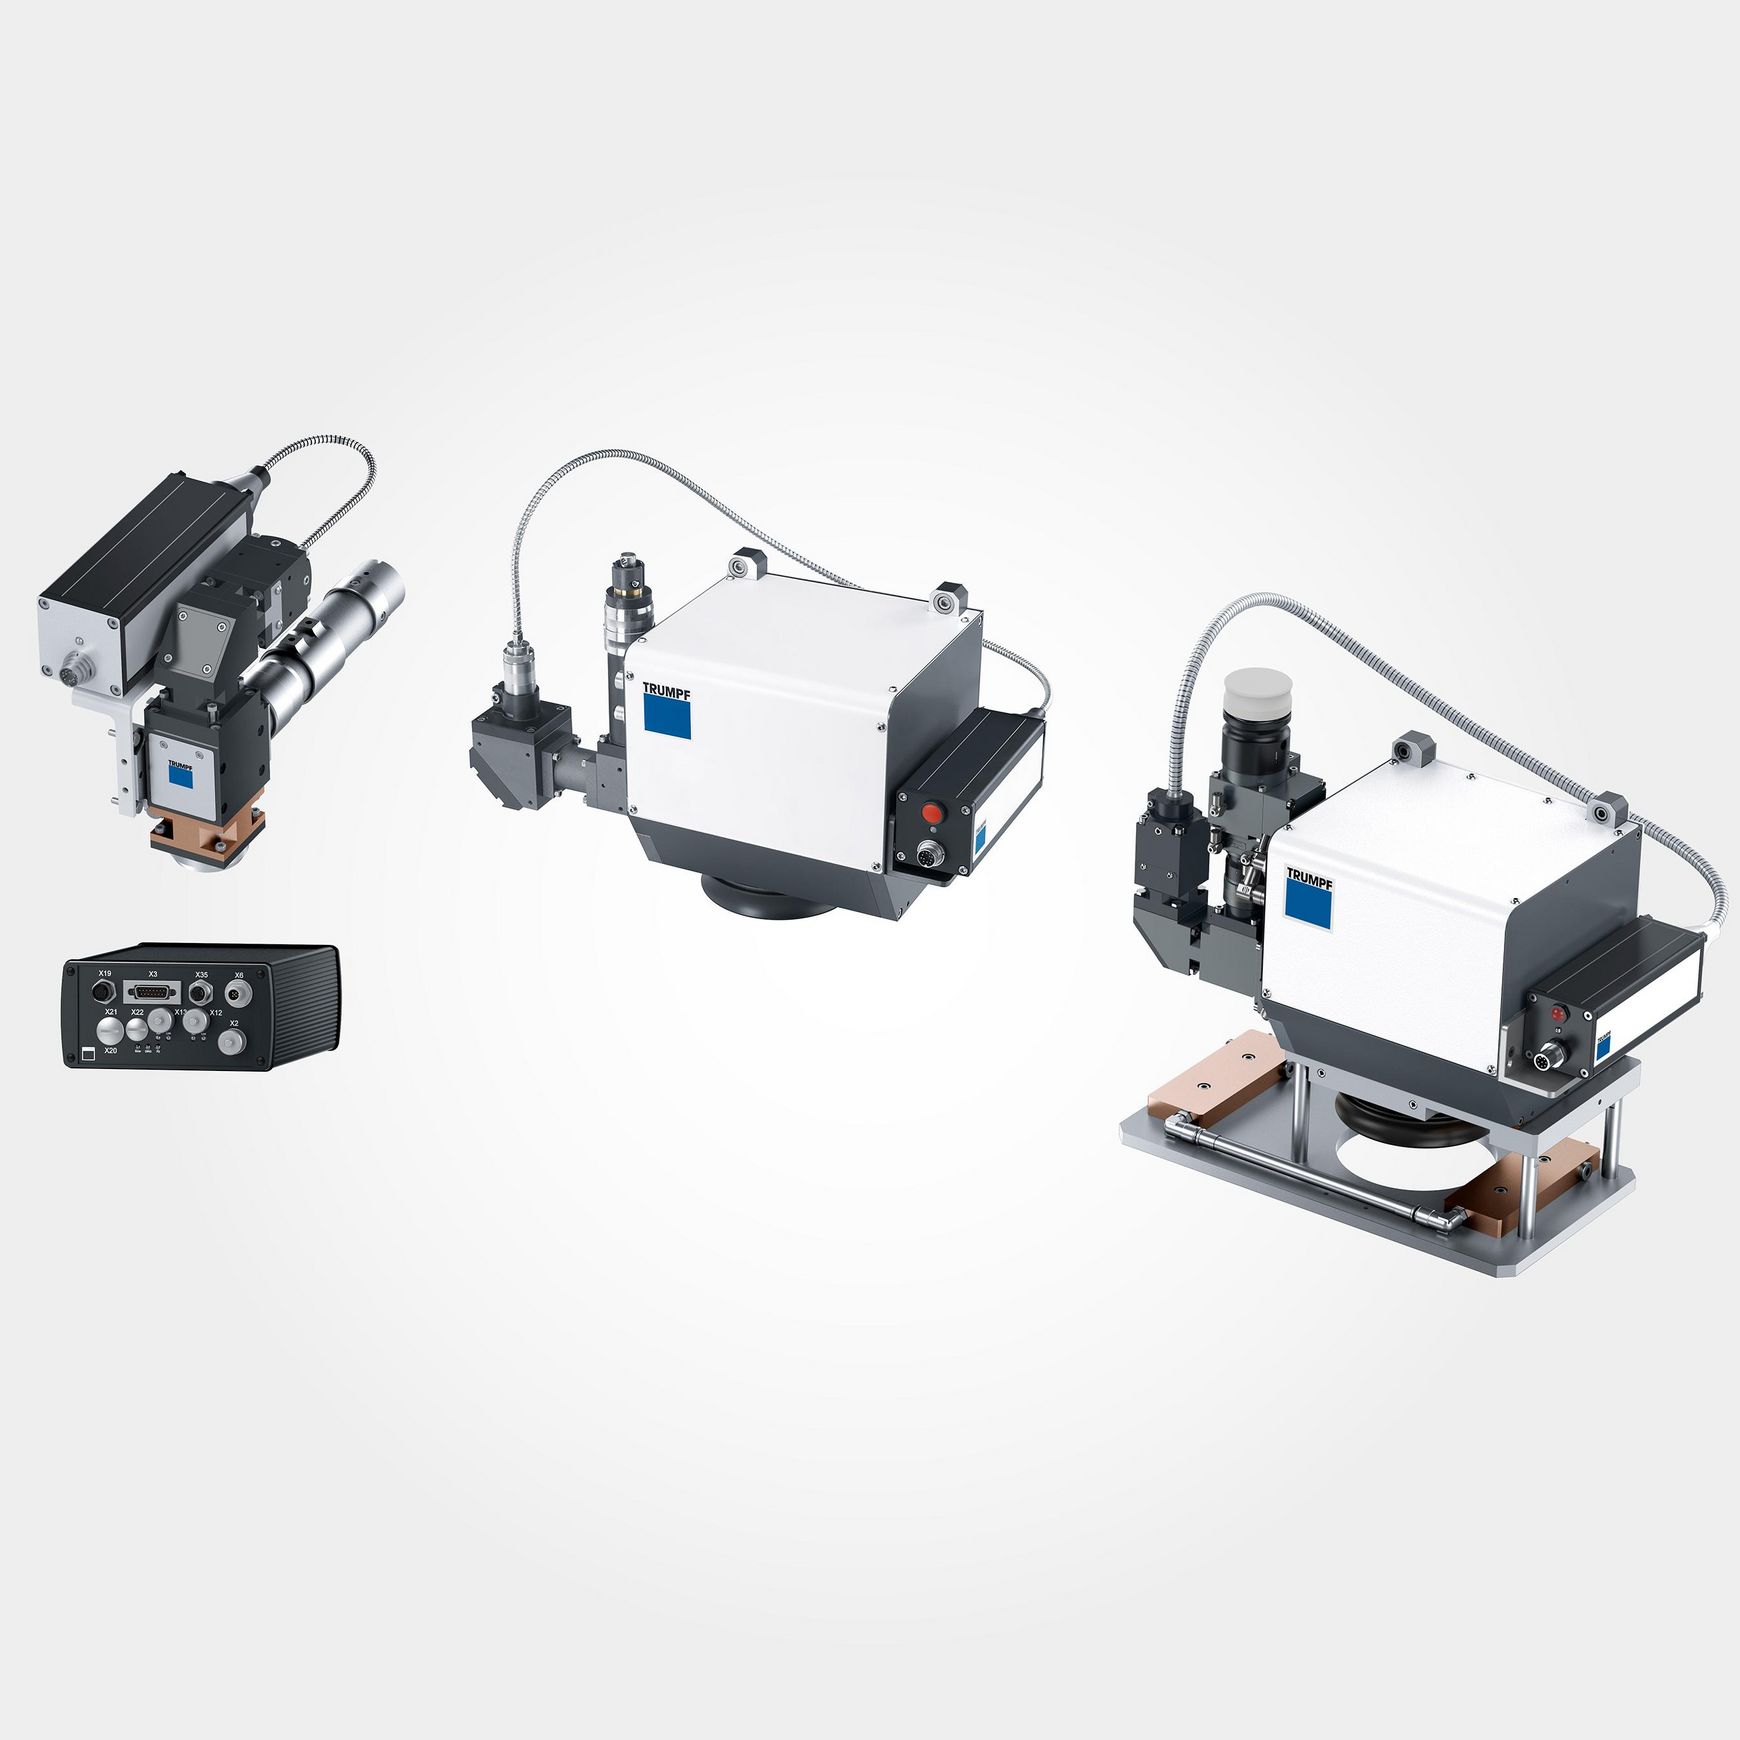
Regulacja temperatury
Pomiar i regulacja temperatury do spawania laserowego i obróbki powierzchni
Mierzy temperaturę powierzchni w czasie rzeczywistym i przesyła wartości do sterownika, który automatycznie reguluje dostarczanie energii cieplnej
Zapewnia równomierne topnienie wzdłuż konturu spoiny podczas zgrzewania tworzyw sztucznych
Umożliwia równomierne utwardzanie i powtarzalną głębokość warstwy podczas utwardzania warstw brzegowych i napawania laserowego
Regulacja temperatury w użyciu
Lutowanie płytek PCB
Lutowanie płytek PCB
Płytki PCB mają wąskie wartości tolerancji w procesie lutowania. Niekontrolowane nagrzewanie prowadzi do odparowania lutu i utleniania – szybkie lub powolne schładzanie powoduje odkształcenia pęknięcia i wady struktury krystalicznej. Bez kontroli temperatury elementy wybrakowane są nieuniknione.
System czujników do regulacji temperatury precyzyjnie i lokalnie reguluje dostarczanie energii cieplnej. Efektem są czyste połączenia lutowane bez konieczności dodatkowego czyszczenia – liczba elementów wybrakowanych znacznie się zmniejsza. System elastycznie dostosowuje parametry do różnych materiałów.
Hartowanie laserowe warstwy wierzchniej części przekładni
Hartowanie laserowe warstwy wierzchniej części przekładni
Podczas hartowania warstw brzegowych za pomocą lasera konieczne jest osiągnięcie niezwykle precyzyjnych temperatur. Zbyt niskie temperatury powodują niepełne utwardzenie – zbyt wysokie temperatury mogą powodować odkształcenia, pęknięcia lub niepożądane przemiany strukturalne. Aby uniknąć elementów wybrakowanych lub przeróbek, temperaturę często reguluje się ręcznie, co wydłuża czas produkcji.
System czujników stale mierzy temperaturę powierzchni w trakcie procesu laserowego i automatycznie dostosowuje moc lasera. Dzięki temu temperatura utrzymuje się w optymalnym zakresie. W ten sposób powstają stabilne procesy z powtarzalnymi wynikami.
Hartowanie laserowe warstwy wierzchniej narzędzi gnących
Hartowanie laserowe warstwy wierzchniej narzędzi gnących
Podczas hartowania laserowego warstwy wierzchniej narzędzi mogą wystąpić niekontrolowane skoki temperatury, prowadzące do odkształceń i odchyleń od tolerancji. Zwiększa to zużycie i skraca żywotność narzędzi. Ręczne kontrolowanie temperatury w procesie produkcyjnym jest skomplikowane i kosztowne.
System czujników monitoruje temperaturę w krytycznych punktach w czasie rzeczywistym i odpowiednio dostosowuje moc lasera. Prognostyczna analiza danych pozwala wykryć przegrzanie z wyprzedzeniem. Zapobiega to odkształceniom, zmniejsza konieczność przeróbek i zwiększa wydajność.
Hartowanie laserowe warstwy wierzchniej kół turbin
Hartowanie laserowe warstwy wierzchniej kół turbin
Podczas procesów hartowania kół turbin energia promienia lasera jest często nierównomiernie rozłożona, w zależności od geometrii i struktury powierzchni. Przegrzanie jednego obszaru i szybkie schłodzenie innego może prowadzić do odkształcenia i pęknięć, co pogarsza wydajność silnika turbinowego. Bez skutecznej kontroli uzyskanie wysokiej jakości wyników jest więc trudne do powtórzenia.
System czujników precyzyjnie mierzy temperaturę w strefie utwardzania i automatycznie dostosowuje moc lasera. Optymalna temperatura utwardzania pozostaje stała – powierzchnia jest chroniona, czas cyklu ulega wydłużeniu, a jakość spełnia najwyższe wymagania branży lotniczej i kosmicznej.
Zgrzewanie tworzyw sztucznych jednostek sterujących
Zgrzewanie tworzyw sztucznych jednostek sterujących
Elementy z tworzywa sztucznego, takie jak obudowy, wtyki i czujniki, wymagają precyzyjnych temperatur spawania. Zbyt wysokie temperatury powodują odkształcenie i uszkodzenie materiału, natomiast zbyt niskie temperatury prowadzą do niepełnego sklejenia. Zanieczyszczenia lub zmieniająca się zawartość włókna szklanego dodatkowo pogarszają problem.
System czujników do regulacji temperatury stale mierzy temperaturę w strefie łączenia i automatycznie dostosowuje moc lasera. Niezawodnie wykrywane są zanieczyszczenia i różnice w materiale. W ten sposób uzyskuje się szczelne, wysokiej jakości połączenia zgrzewane – powtarzalne i bez elementów wybrakowanych.
Regulacja temperatury
|
Kompatybilne układy optyczne
|
PFO 20, BEO D50 |