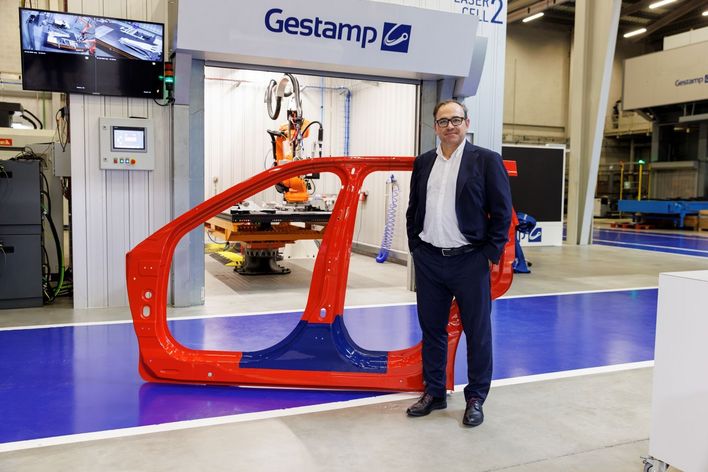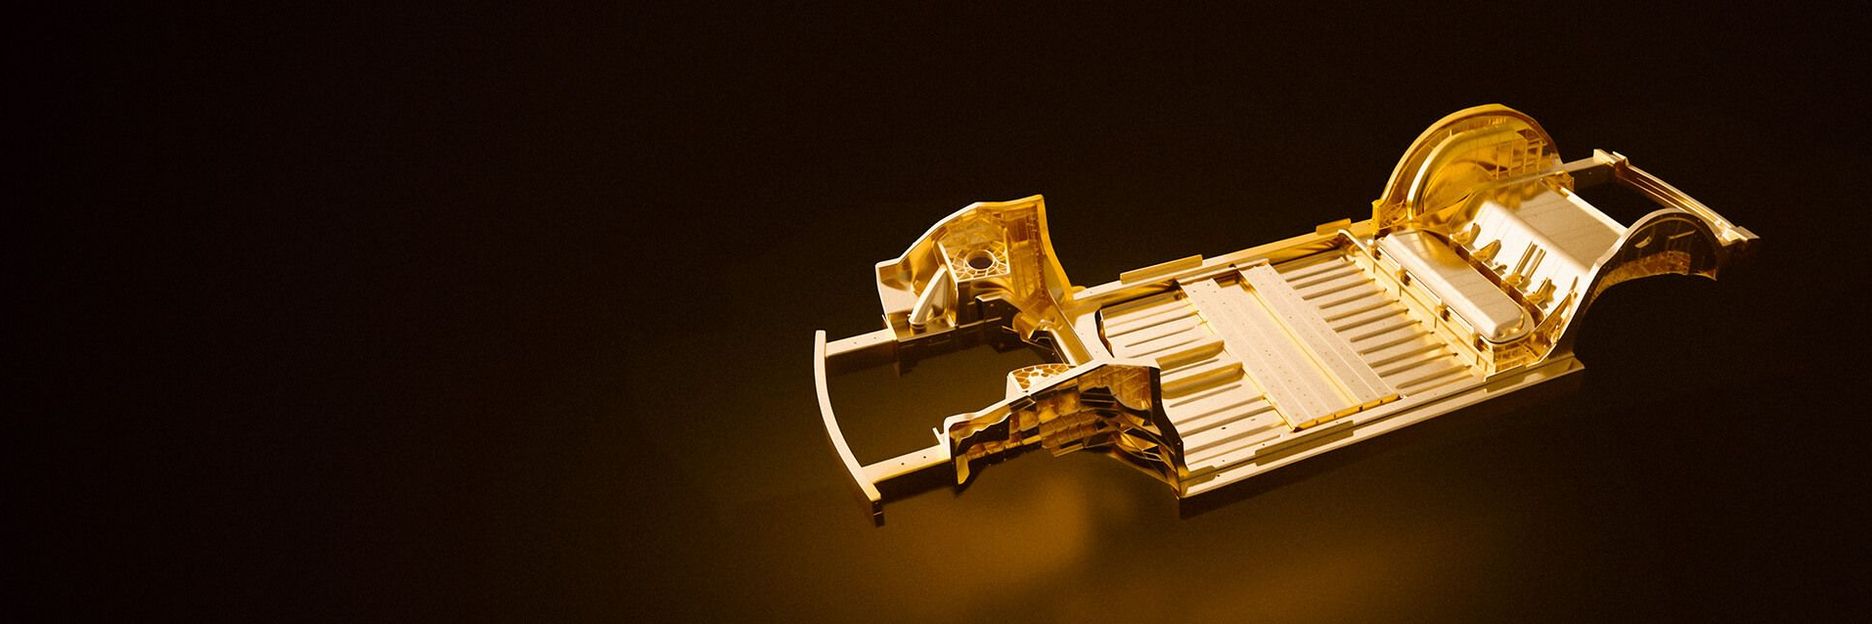
Gigacasting: una tecnologia di produzione in cui una singola solida fusione di alluminio sostituisce un centinaio o più pezzi singoli. Ciò non solo consente di risparmiare tempo (anziché 45 minuti di montaggio, sono necessari solo 90-120 secondi), ma anche costi, materiale e peso. L'industria automobilistica sta facendo un uso massiccio di questa tecnologia per produrre componenti per veicoli in modo più semplice ed economico, in particolare per i veicoli elettrici, dove ogni chilogrammo conta. Ma la lavorazione di rifinitura è complessa: le sopramisure devono essere rimosse, le sbavature eliminate, le superfici pulite e tutto questo deve avvenire su larga scala, in modo affidabile e veloce. È qui che entra in gioco il laser con quattro soluzioni specializzate.
4 soluzioni di lavorazione di rifinitura a colpo d'occhio
Degating: rimuovere le sopramisure:
Quando il pezzo pressofuso esce da uno stampo e da una vasca di tempra, ci sono ancora da 10 a 30 strutture bizzarre sui suoi contorni esterni: gambe sottili con piedi attaccati o biscotti piatti, di solito chiamati semplicemente "gates" in gergo tecnico. Si tratta di alluminio solidificato nei canali di alimentazione dello stampo di colata con uno spessore da due a sei millimetri. La prima fase di lavorazione di rifinitura consiste nel rimuovere questi residui grezzi.
Soluzione laser: la luce proveniente da laser ad alta prestazione da sei o più kilowatttaglia le sopramisure. Grazie alla potenza dei numerosi kilowatt, il taglio è estremamente preciso, ma allo stesso tempo viene eseguito così rapidamente che il calore penetra solo in minima parte nei componenti in alluminio, senza deformarli. Sulla linea di produzione, ciò viene eseguito da robot a sei assi con sistemi ottici per il taglio remoto o da una testa di taglio in una cella laser con dispositivo di cambio rotazione.
Deburring & Hole-Making: sbavatura e taglio di fori:
Non importa quanto sia elevata la forza di chiusura della macchina di colata, l'alluminio liquido pressato penetra comunque nelle fessure più sottili dove si incontrano le metà dello stampo di colata. Il risultato sono bave sottilissime e dai bordi affilati, i cosiddetti "burrs", che possono avere una lunghezza totale di otto metri. Inoltre, i componenti richiedono decine di fori e rientranze per il successivo montaggio.
Soluzione laser: i laser nella cella di lavorazione o guidati da robot tramite scanner seguono i contorni e rimuovono tutto ciò che è superfluo. In questo lavoro di precisione, l'elevata brillantezza del fascio è più importante per un rapporto ottimale tra velocità di lavorazione e qualità rispetto alla pura potenza laser. I raggi laser con una brillantezza di due BPP (Beam Parameter Product) rimuovono le sbavature e tagliano i fori di montaggio con una precisione millimetrica.
Marcatura (tracciabilità, Data Matrix Code):
Poiché nella tecnologia gigacasting un singolo componente di grandi dimensioni a volte sostituisce centinaia di piccoli componenti, è anche abbastanza facile garantire una tracciabilità di prim'ordine. Un Data Matrix Code è sufficiente e le Smart Factory collegano il singolo componente a una banca dati in cui sono memorizzati tutti i parametri importanti del processo di fusione (pressione del vuoto, velocità di scorrimento, forza di serraggio raggiunta ecc.).
Soluzione laser: le stazioni di marcaturapossono essere integrate nella catena di processo in vari punti. Un raggio laser pulsato guidato da scanner crea una marcatura ben contrastata sulla superficie in alluminio. È leggibile dalla telecamera e può fornire a robot e macchine informazioni di elaborazione nell'ulteriore catena di processo.
Trattamento superficiale:
I componenti in alluminio pressofuso presentano vari tipi di sporco sulle loro superfici: residui del separatore dello stampo di colata (oli e fluidi), polvere da colata o residui di bruciatura. Inoltre, sull'alluminio si forma rapidamente uno strato di ossido. Tutto ciò influisce sulle fasi di montaggio nella catena di processo posteriore, come saldatura, incollaggio e sigillatura.
Soluzione laser: i laser a impulsi brevi guidati da scanner puliscono specificamente i punti da unire interessati: l'ossido e lo sporco evaporano e vengono aspirati. Ma non solo: con i giusti parametri, gli impulsi laser omogeneizzano a livello microscopico la struttura cristallina della superficie per la successiva sigillatura: niente più la cosiddetta corrosione da infiltrazione, l'assemblaggio è facilitato e la qualità è superiore. Per la preparazione dell'adesivo, il laser offre anche una leggera strutturazione. Questo piccolo accorgimento aumenta la superficie specifica e migliora notevolmente il cosiddetto comportamento di bagnabilità e la forza adesiva.