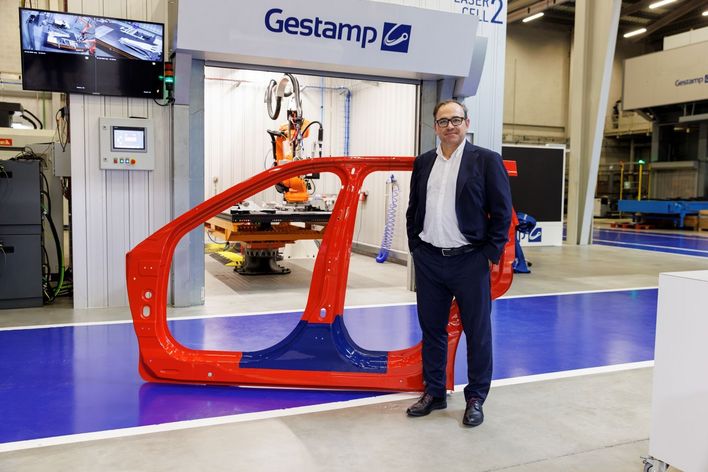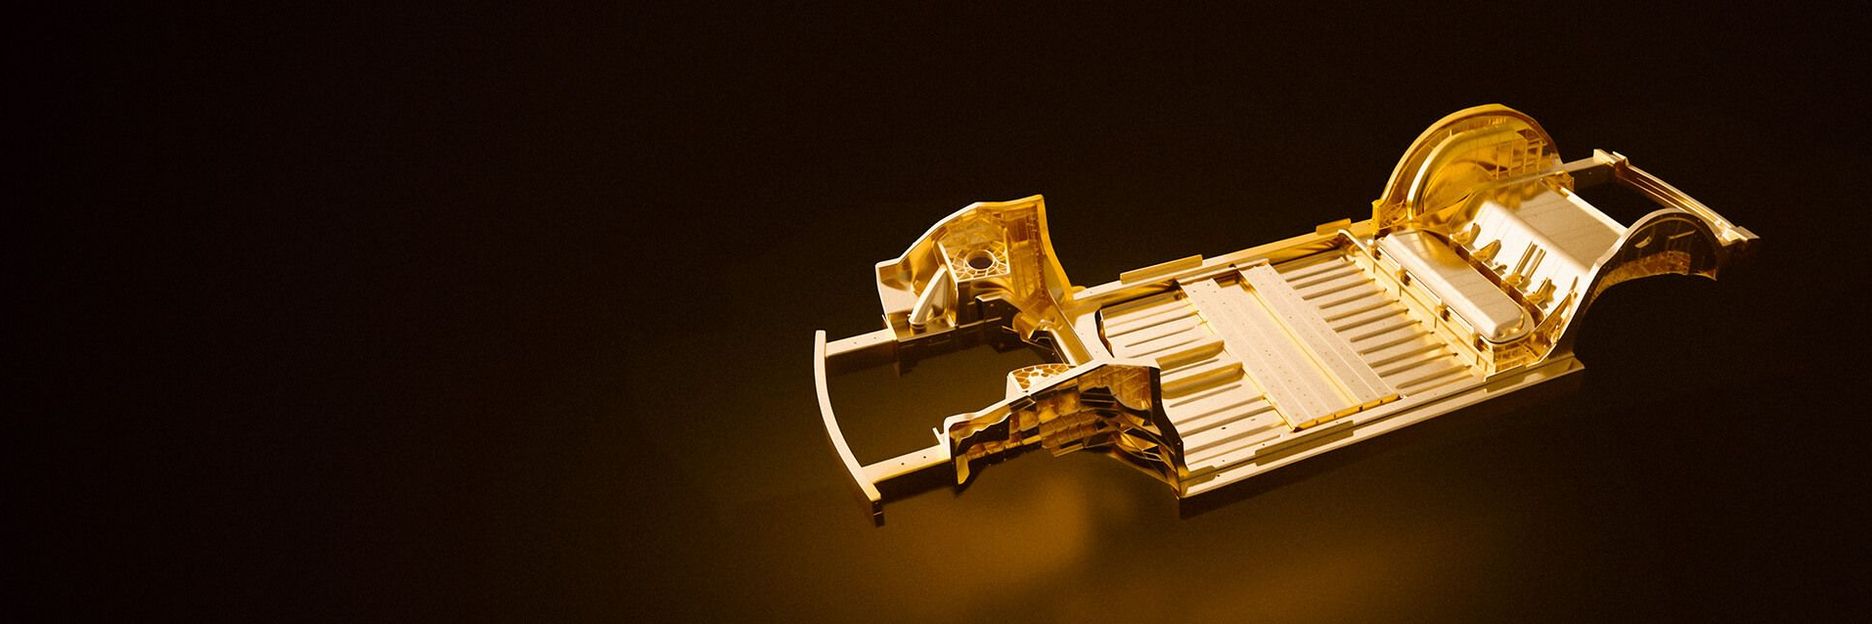
Gigacasting: Tek bir dev alüminyum döküm komponentin yüz veya daha fazla münferit parçanın yerini aldığı bir üretim teknolojisi. Bu yalnızca zaman kazandırmakla kalmıyor – montaj 45 dakika yerine sadece 90 ila 120 saniye sürüyor – aynı zamanda maliyet, malzeme ve ağırlığı da azaltıyor. Otomotiv sektörü, özellikle her kilogramın önem taşıdığı elektrikli araçlarda, araç montajlarını daha hafif ve daha ekonomik biçimde üretmek için bu teknolojiden yoğun olarak yararlanıyor. Ancak son işleme karmaşık: Çıkıntıların alınması, çapakların giderilmesi ve yüzeylerin temizlenmesi gerekiyor; üstelik bütün bunların yüksek hacimli üretimde, güvenilir ve hızlı biçimde yapılması şart. Lazer, dört özel çözümüyle tam burada devreye giriyor.
Son işlemeye yönelik 4 çözüm
Degating – Çıkıntıların giderilmesi:
Basınçlı döküm komponent kalıptan ve soğutma havuzundan çıktığında, dış konturlarında hala 10 ila 30 tuhaf çıkıntı bulunuyor: Ayaklı ince bacakları ya da yassı kurabiyeleri andıran bu yapılar, sektörde kısaca “gate” olarak anılıyor. Bunlar, döküm kalıbını besleyen kanallarda katılaşmış, iki ila altı milimetre kalınlığındaki alüminyum parçalar. Son işlemenin ilk adımı, bu kaba kalıntıları ortadan kaldırmak.
Lazer çözümü: Altı kilovat ve üzeri yüksek performanslı lazerler bu çıkıntıları kesip alıyor. Yüksek kilovat gücü sayesinde kesim hem son derece hassas hem de öylesine hızlı gerçekleşiyor ki alüminyum komponente yalnızca çok az ısı giriyor; böylece komponent deforme olmuyor. Üretim hattında bu işi ya uzaktan kesim optikleriyle donatılmış altı eksenli robotlar ya da döner değiştiricili bir lazer hücresindeki kesme kafası üstleniyor.
Deburring & Hole-Making – Çapak alma ve delik açma:
Döküm makinesinin kapama kuvveti ne kadar yüksek olursa olsun, kalıba basınçla doldurulan sıvı alüminyum, kalıbın iki yarısının birleştiği en ince aralıklara dahi sızıyor. Bunun sonucunda kağıt inceliğinde, keskin kenarlı çapaklar (“burr” adı verilen yapılar) oluşuyor; toplam uzunlukları sekiz metreyi bulabiliyor. Komponentlerde ayrıca sonraki montaj için onlarca delik ve boşluk açılması gerekiyor.
Lazer çözümü: İşleme hücresindeki veya tarayıcı üzerinden robotla yönlendirilen lazerler konturları izleyerek gereksiz malzemenin tamamını ortadan kaldırıyor. Bu hassas işte, işlem hızı ile kalite arasındaki ideal dengeyi sağlayan asıl unsur salt lazer gücü değil, yüksek ışın parlaklığı. İki BPP (Beam Parameter Product) parlaklığa sahip lazer ışınları çapakları gideriyor, montaj deliklerini ise milimetrik hassasiyetle kesiyor.
Markalama (İzlenebilirlik, DataMatrix kodu):
Gigacasting'de tek bir büyük komponent bazen yüzlerce küçük parçanın yerini aldığından, bire bir izlenebilirlik sağlamak da oldukça kolay. Tek bir DataMatrix kodu yeterli: Akıllı fabrikalar her komponenti, döküm prosesinin tüm önemli parametrelerinin (vakum basıncı, akış hızı, ulaşılan kapama kuvveti vb.) kayıtlı olduğu bir veri tabanıyla eşleştiriyor.
Lazer çözümü: Markalama istasyonları proses zincirinin farklı noktalarına entegre edilebiliyor. Tarayıcıyla yönlendirilen palslı bir lazer ışını, alüminyum yüzeye yüksek kontrastlı bir markalama işliyor. Bu markalama kamerayla okunabiliyor ve proses zincirinin ilerleyen aşamalarındaki robotlara ve makinelere işleme bilgisi sağlayabiliyor.
Yüzey işleme:
Alüminyum döküm komponentlerin yüzeyinde farklı türde kirlenmeler görülüyor: Döküm kalıbındaki ayırıcı madde kalıntıları (yağlar ve sıvılar), döküm tozu veya is. Üstelik alüminyum üzerinde kısa sürede bir oksit tabakası oluşuyor. Bunların tümü, proses zincirinin sonraki aşamalarındaki kaynaklama, yapıştırma ve sızdırmazlık gibi montaj işlemlerini olumsuz etkileme potansiyeline sahip.
Lazer çözümü: Tarayıcıyla yönlendirilen kısa palslı lazerler, gerekli birleştirme noktalarını hedefli biçimde temizliyor: Oksit ve kirler buharlaştırılıyor, ardından emilerek uzaklaştırılıyor. Üstelik lazer bundan fazlasını yapıyor: Doğru parametrelerle çalışan lazer palsları, sonraki sızdırmazlık işlemi için yüzeyin kristal yapısını mikro ölçekte homojenleştiriyor. Böylece “alt yüzey korozyonu” olarak adlandırılan sorun ortadan kalkıyor; birleştirme kolaylaşıyor, kalite yükseliyor. Yapıştırmaya hazırlık aşamasında lazer, yüzeye ayrıca hafif bir doku kazandırıyor. Bu küçük dokunuş özgül yüzey alanını artırıyor; böylece ıslanma davranışı ve yapışma kuvveti büyük ölçüde iyileşiyor.