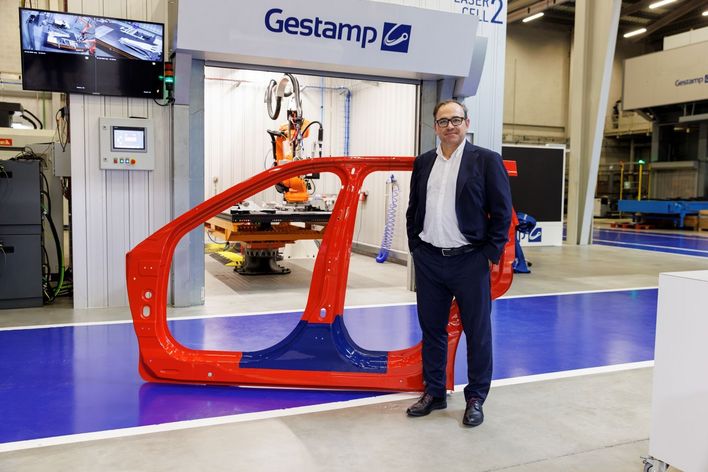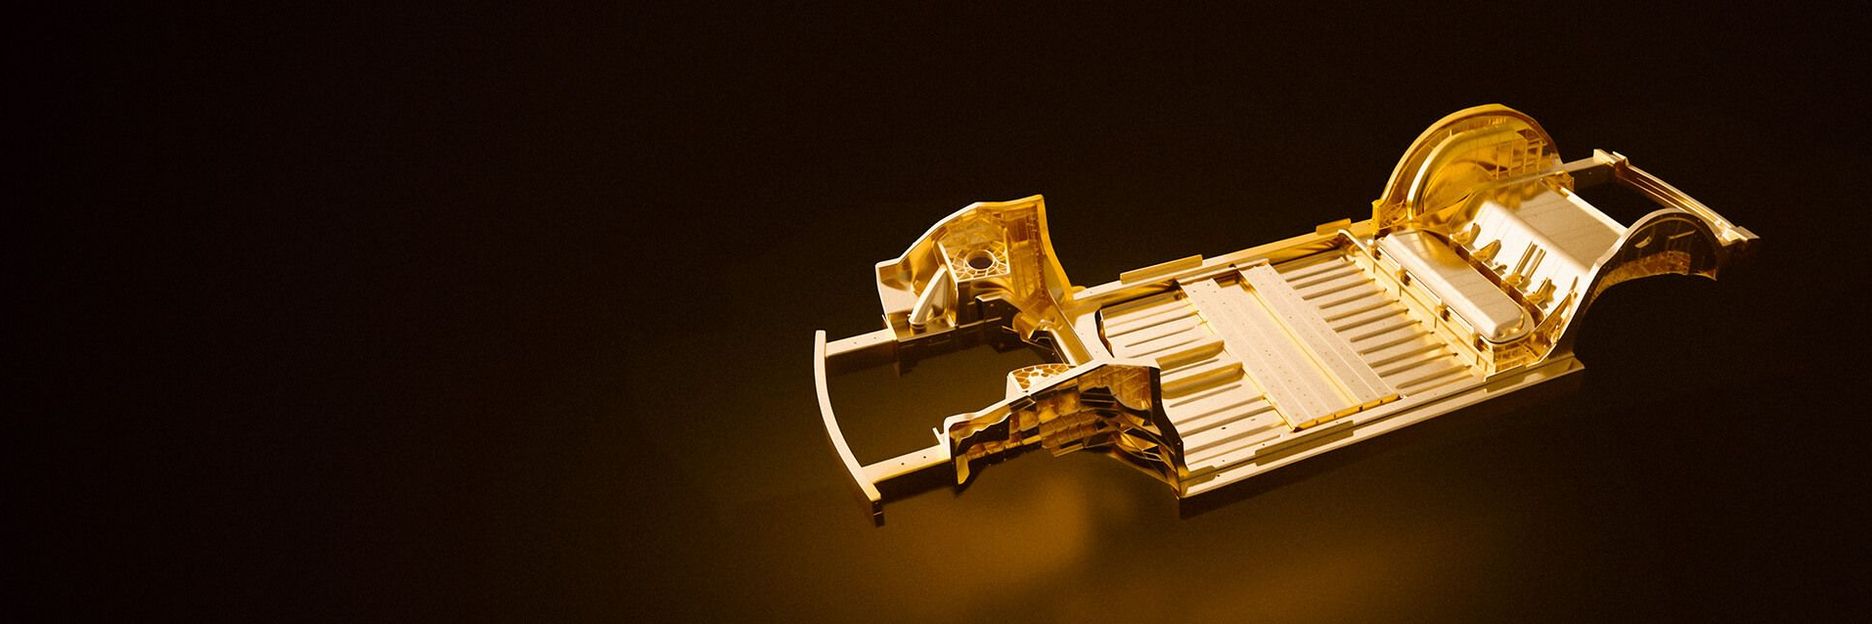
ギガキャストと呼ばれる製造技術では、百個以上の単部品を製造する代わりに、巨大な部品を一度のアルミニウム鋳造で製造します。これは時間の節約につながり、45分かけて組み立てる代わりに、所要時間がわずか90~120秒に短縮されるだけでなく、コスト削減、材料の節約と軽量化も実現します。自動車業界ではこのテクノロジーを大いに活用して、特に重量を少しでも減らすことが重要な電気自動車で、車体アセンブリーを軽量化し、生産時の経済性を高めています。ですが、後処理が複雑であり、突起部とバリの除去や表面のクリーニングなどのあらゆる作業を大量に、しかも確実かつ迅速に行うことが必要になっています。これに関してレーザが、4種類の特殊ソリューションを生み出しています。
4種類の後処理ソリューションの一覧
ディゲーティング - 突起部の除去:
鋳型から取り出し、冷却層で冷却した鋳造品では、外面から10~30個の奇妙な形をした構造物が突き出ています。これらは、細い脚に足が付いたような形や、平らなクッキーのような形をしていますが、専門用語では大抵単に「ゲート」と呼ばれています。これは、鋳型へのランナー内で凝固したアルミニウムであり、2~6 mmの厚さを有しています。最初の後処理工程では、この大きめの残留物を除去することになります。
レーザソリューション:6 kW以上の高出力レーザから放射される光で突起部を切り離します。高出力レーザでは、切断が高精度であると同時に瞬時に完了するため、アルミニウム部品への入熱量がごくわずかに抑えられ、部品の変形が防止されます。生産ラインでは、リモート切断用光学系を搭載した6軸ロボットか、ローテーションチェンジャーを搭載したレーザセル内の切断ヘッドがこの工程を担当します。
デバリング & ホールメイキング - バリ取りと穴あけ:
ダイカストマシンの型締力が如何に高くても、金型の両半分同士がぶつかるところにある微細な隙間に、押し込まれたアルミニウム溶湯が入り込んでしまいます。紙のように薄く、先の尖ったバリが発生し、その全長は8メートルになることもあります。また、後続工程での組み立てに向けて、部品に多数の穴や溝をあける必要もあります。
レーザソリューション:レーザが加工セル内で、またはスキャナーを使用してロボットにガイドされながら輪郭をトレースし、余分なものをすべて除去します。この精緻な作業で加工速度と品質の最適なバランスを得るには、高いビーム輝度の方が単なるレーザパワーよりも重要になります。輝度が2 BPP(ビームパラメーター積)のレーザ光がバリを取り除き、組み立て用の穴をミリメートルレベルの高精度であけます。
マーキング(トレーサビリティ、データマトリックスコード):
ギガキャストでは、場合によっては数百個もの小型部品の代わりに巨大な部品が一つだけ製造されるため、トップレベルのトレーサビリティを比較的簡単に得ることができます。一つのデータマトリックスコードで十分であり、スマートファクトリーでは、個々の部品を鋳造プロセスの重要なパラメーター(真空圧力、流速、到達した型締力など)がすべて保存されているデータベースとリンクしています。
レーザソリューション:マーキングステーションは、生産ラインの様々な箇所に組み込むことができます。スキャナーガイド式のパルスレーザ光によって、コントラストの強いマーキングがアルミニウム表面にもたらされます。このマーキングはカメラで読み取り可能であり、後続の生産ラインでロボットやマシンに加工情報を伝えることができます。
表面処理:
アルミニウム鋳造品の表面には、鋳型からの離型剤の残留物(油や液体)、鋳造用粉末や煤など、様々な種類の汚れがあります。また、アルミニウム上には酸化物層が短時間で形成されます。これらはすべて、後続の生産ラインでの溶接、接着やシーリングなどの組み立て工程に悪影響を及ぼしてしまいます。
レーザソリューション:スキャナーガイド式短パルスレーザを使用して、重要な接合箇所を狙い通りにクリーニングして、酸化物と汚れを蒸発させて吸引します。ですがそれだけではありません。パラメーターを適切に設定すれば、レーザパルスによって表面の結晶構造が後続工程でのシーリングに向けてマイクロレベルで均質化されます。界面剝離がなくなり、接合しやすくなり、品質が高まります。また接着準備として、レーザで簡単なストラクチャリングを行うことも可能です。これらの小さな工夫を凝らせば、比表面積が大きくなり、ぬれ性と接着力が大幅に向上します。