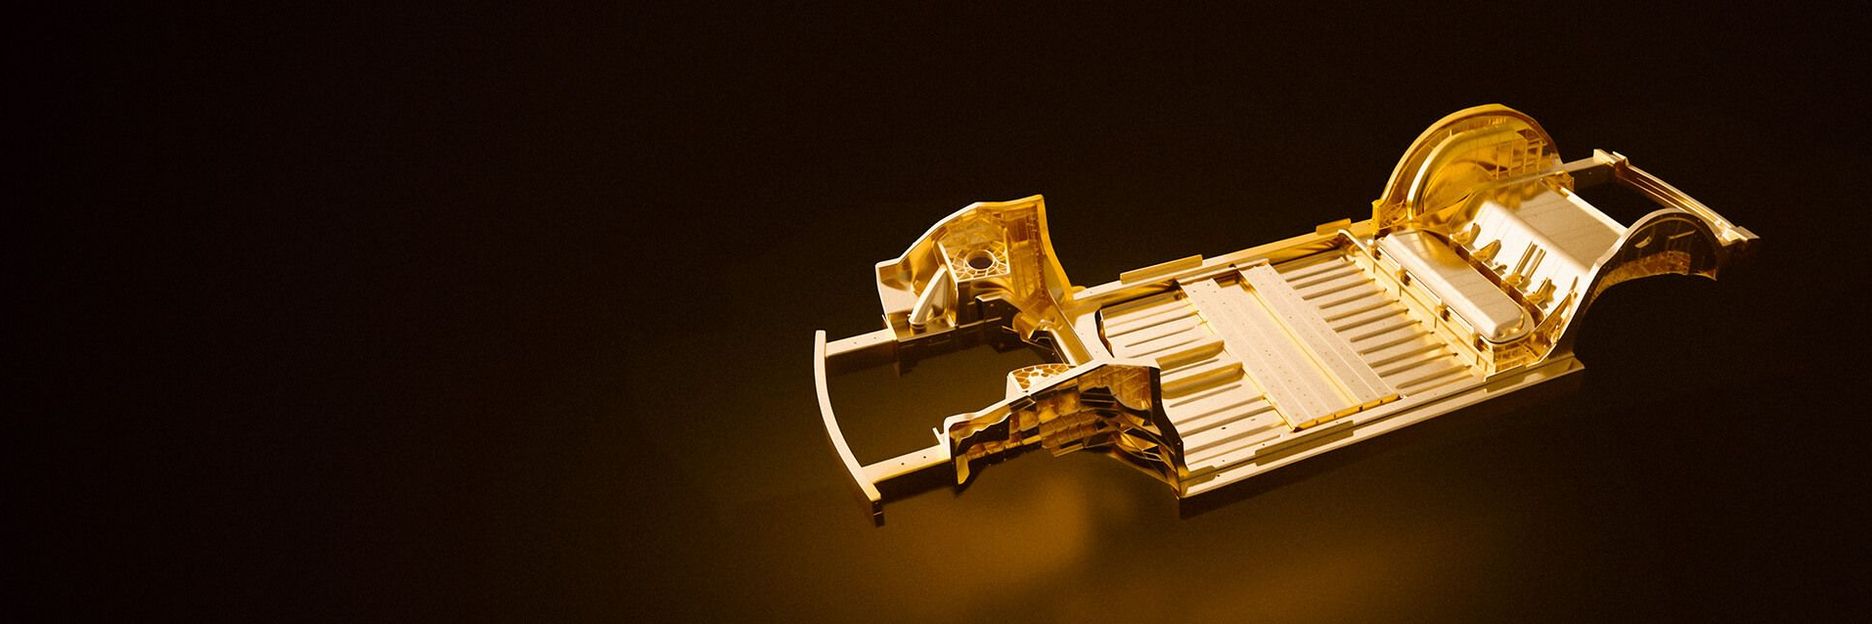
Gigacasting: Производствена технология, при която една масивна алуминиева отливка заменя сто или повече отделни части. Това спестява не само време – вместо 45 минути за монтаж са необходими само 90 до 120 секунди, – но и разходи, материали и тегло. Автомобилната индустрия използва широко тази технология, за да произвежда по-леки и по-икономични автомобилни модули, особено при електрическите автомобили, където всеки килограм е от значение. Допълнителната обработка обаче е сложна: Трябва да се отстранят излишъците и чеплъците, да се почистят повърхностите, като всичко това трябва да се извършва в голям обем, надеждно и бързо. Тук се намесва лазерът с четири специализирани решения.
Преглед на 4-те решения за допълнителна обработка
Degating – отстраняване на излишъците:
Когато отливката под налягане излезе от формата и охлаждащия басейн, по външните ѝ контури все още се подават от 10 до 30 причудливи структури: тънки крачета с удебеления в краищата или плоски парченца, които в професионалния жаргон обикновено се наричат просто „Gates“. Става дума за втвърден алуминий в захранващите канали към леярската форма с дебелина от два до шест милиметра. Първата стъпка от допълнителната обработка се състои в отстраняването на тези груби остатъци.
Лазерно решение: Светлинният лъч от високомощните лазери с мощност шест или повече киловатаотрязва излишъците. Благодарение на високата мощност разрезът е изключително прецизен, но същевременно се извършва толкова бързо, че в алуминиевите детайли прониква минимално количество топлина и те не се деформират. В производствената линия тези операции се извършват или от шестосни роботи с оптики за дистанционно рязане, или от режеща глава в лазерна клетка с въртяща се работна станция.
Deburring & Hole-Making – почистване на чеплъци и изрязване на отвори:
Независимо колко голяма е силата на затваряне на леярската машина, впръсканият под налягане течен алуминий прониква дори в най-фините процепи, където двете половини на леярската форма се допират. Така се образуват тънки като хартия чеплъци с остри ръбове, наречени Burrs, чиято обща дължина може да достигне осем метра. Освен това в детайлите трябва да се изрежат още десетки отвори и прорези за последващия монтаж.
Лазерно решение: Лазери в производствената клетка или лазери, управлявани от роботи чрез скенер, следват контурите и отстраняват всичко излишно. При тази фина обработка високата яркост на лазерния лъч е по-важна за постигането на оптимално съотношение между скоростта и качеството на обработката, отколкото самата мощност на лазера. Лазерни лъчи с яркост от два BPP (Beam Parameter Product) отстраняват чеплъците и изрязват монтажните отвори с милиметрова точност.
Надписване (проследимост, Data Matrix код):
Тъй като при Gigacasting една голяма отливка понякога заменя стотици малки детайли, осигуряването на проследимост на отделните детайли също е сравнително лесно. Достатъчен е един Data Matrix код, чрез който Smart Factory свързва конкретния детайл с база данни, съдържаща всички важни параметри на процеса на отливане (вакуумно налягане, скорост на потока, достигната сила на затваряне и др.).
Лазерно решение: Станциите за надписванемогат да бъдат интегрирани на различни места в процеса на обработка. Импулсен лазерен лъч, управляван чрез скенер, нанася надпис с висок контраст върху алуминиевата повърхност. Той може да бъде разчитан с камера и да предоставя на роботите и машините информация за следващите етапи на процеса на обработка.
Повърхностна обработка:
Алуминиевите отливки имат различни видове замърсявания по повърхността си: остатъци от разделителния агент от леярската форма (масла и флуиди), както и леярски прах или дим. Освен това върху алуминия бързо се образува окислен слой. Всичко това затруднява монтажните стъпки в следващите етапи на процеса на обработка, като например заваряване, лепене и уплътняване.
Лазерно решение: Късоимпулсните лазери, управлявани чрез скенер почистват целенасочено съответните места на съединяване: окисляването и замърсяванията се изпаряват и се изсмукват. Но това не е всичко: С подходящите параметри лазерните импулси хомогенизират кристалната структура на повърхността на микроскопично ниво, подготвяйки я за последващото уплътняване – така се предотвратява т.нар. подповърхностно разпространяваща се корозия, съединяването се улеснява, а качеството се повишава. За подготовка за залепване лазерът създава допълнително лека структурирана повърхност. Този малък трик увеличава специфичната повърхност и значително подобрява т.нар. омокряемост и силата на залепване.