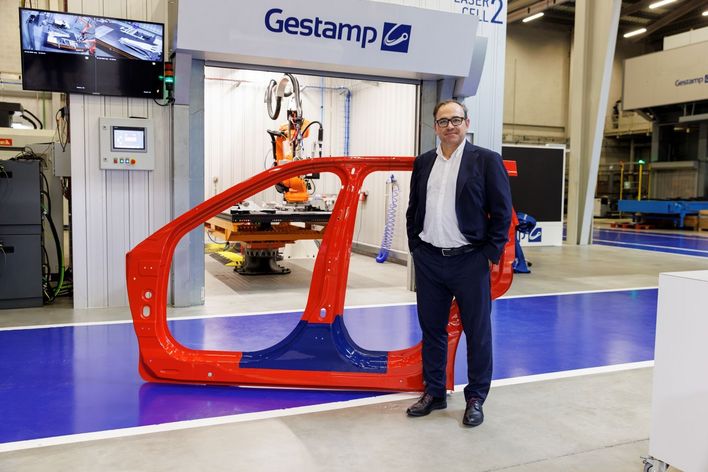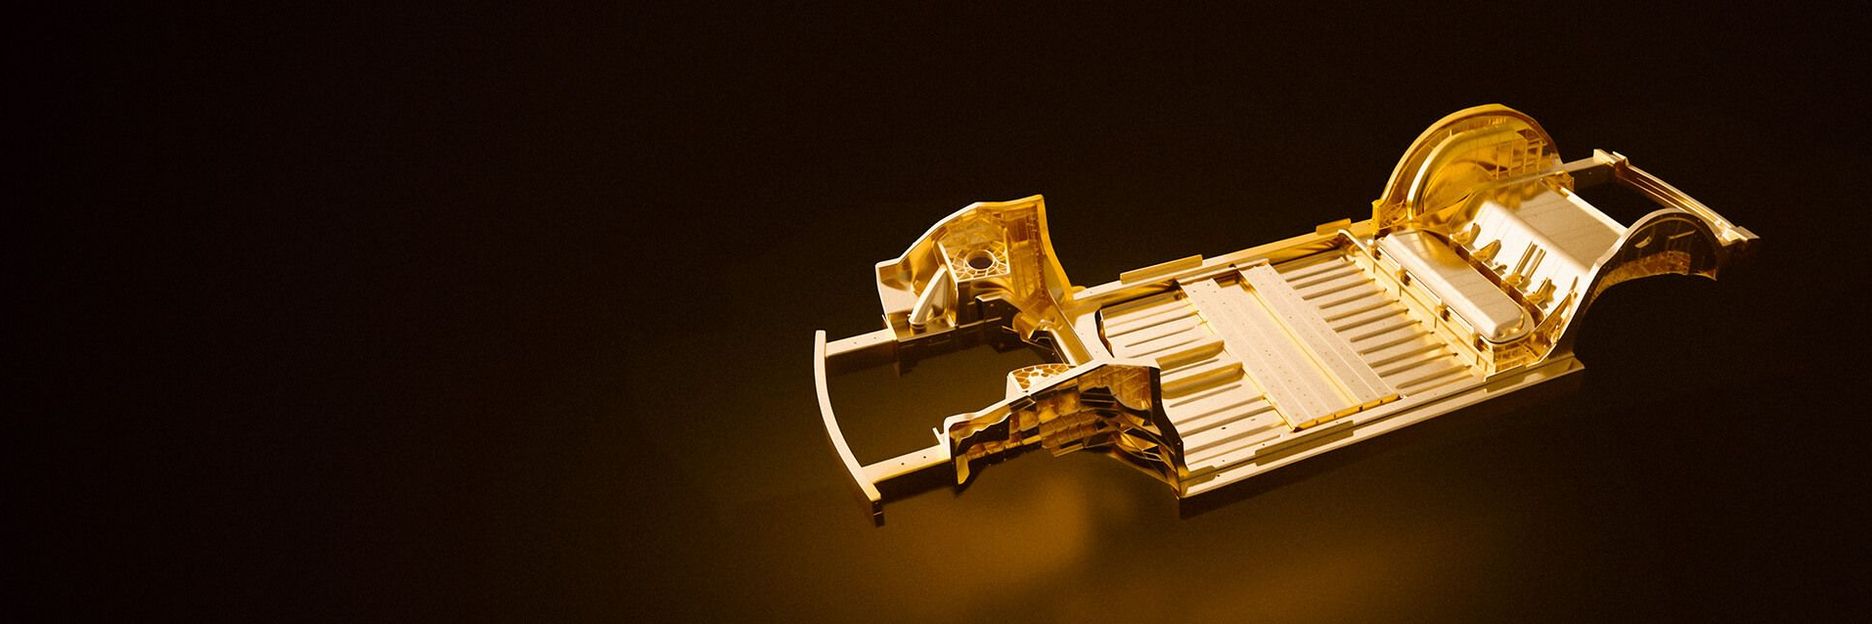
Gigacasting: en tillverkningsteknologi där en enda, massiv gjuten aluminiumdel ersätter hundra eller fler enstaka detaljer. Detta sparar inte bara tid – istället för 45 minuters montering tar det bara 90 till 120 sekunder – utan även kostnader, material och vikt. Bilindustrin använder sig i stor utsträckning av denna teknologi för att tillverka fordonskomponenter enklare och mer ekonomiskt, särskilt för elfordon, där varje kilogram räknas. Men efterbearbetningen är komplex: överskottsmaterial måste avlägsnas, grader tas bort, ytor rengöras, och allt detta måste göras i hög volym, tillförlitligt och snabbt. Det är här lasern kommer in i bilden med fyra specialiserade lösningar.
4 efterbearbetningslösningar i korthet
Avlägsning – borttagning av överskottsmaterial:
När den gjutna delen kommer ut ur formen och kyltanken sticker fortfarande 10 till 30 bisarra strukturer ut från dess ytterkonturer: tunna ben med fötter på eller platta kakor, som kallas "gates" i teknisk jargong. Detta är stelnat aluminium i matningskanalerna till gjutformen, med en tjocklek på två till sex millimeter. Det första efterbearbetningssteget är att ta bort dessa grova rester.
Laserlösning: Ljus från högeffektiva lasrar med sex kilowatt eller merskär bort utskjutande delar. Tack vare en effekt på många kilowatt blir snittet mycket exakt – men samtidigt så snabbt att endast en minimal mängd värme tränger in i aluminiumkomponenten, vilket förhindrar all form av deformation. I produktionslinjen görs detta antingen med sexaxliga robotar med optik för fjärrskärning eller med ett skärhuvud i en lasercell med rotationsväxlare.
Deburring & Hole-Making – Avgradning och håltagning:
Oavsett hur hög låskraft gjutmaskinen har, tränger det smälta aluminiumet vid insprutningen ändå in i de allra minsta springorna där formens halvor möts. Detta skapar papperstunna, vassa grader, så kallade burrs, som kan ha en total längd på åtta meter. Dessutom kräver komponenterna dussintals hål och fördjupningar för senare montering.
Laserlösning: Lasrar i bearbetningscellen eller robotstyrda via skanner spårar konturerna och tar bort allt överflödigt. För denna typ av precisionsarbete är hög strålningsbriljans viktigare för en optimal balans mellan bearbetningshastighet och kvalitet än ren lasereffekt. Laserstrålar med en briljans på två BPP (Beam Parameter Product) tar bort grader och skär monteringshålen med millimeterprecision.
Märkning (spårbarhet, datamatriskod):
Eftersom en enda stor komponent som tillverkats genom gigacasting ibland kan ersätta hundratals mindre delar, är det också ganska enkelt att uppnå utmärkt spårbarhet. En enda datamatriskod är allt som behövs för att smarta fabriker ska länka den enskilda komponenten till en databas som innehåller alla viktiga parametrar för gjutningsprocessen (vakuumtryck, flödeshastighet, uppnådd klämkraft etc.).
Laserlösning: Märkningsstationerkan integreras vid olika punkter i processkedjan. En pulsad, skannerstyrd laserstråle skapar en kontrastrik markering på aluminiumytan. Den är kameraläsbar och kan ge bearbetningsinformation till robotar och maskiner längre ner i processkedjan.
Ytbearbetning:
Aluminiumgjutkomponenter uppvisar olika typer av föroreningar på sin yta: rester av släppmedel från gjutformen (oljor och vätskor) samt gjutpulver eller sot. Dessutom bildas ett oxidlager snabbt på aluminium. Allt detta påverkar monteringsstegen i den efterföljande processkedjan, såsom svetsning, limning och tätning.
Laserlösning: Skannerstyrda kortpulslasrar rengör selektivt de relevanta fogställena: Oxid och föroreningar avdunstar och avlägsnas. Men det är inte allt: när laserpulser konfigureras med rätt parametrar homogeniserar de ytans kristallstruktur på mikronivå inför den efterföljande tätningen – vilket eliminerar så kallad underkorrosion, förenklar sammanfogningen och förbättrar kvaliteten. Som förberedelse för sammanfogning skapar lasern även en lätt ytstruktur. Detta enkla knep ökar den specifika ytan och förbättrar avsevärt både det så kallade vätbeteendet och vidhäftningsstyrkan.