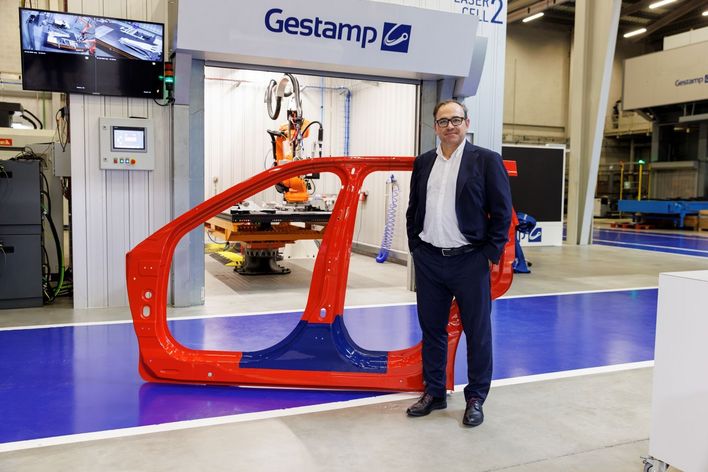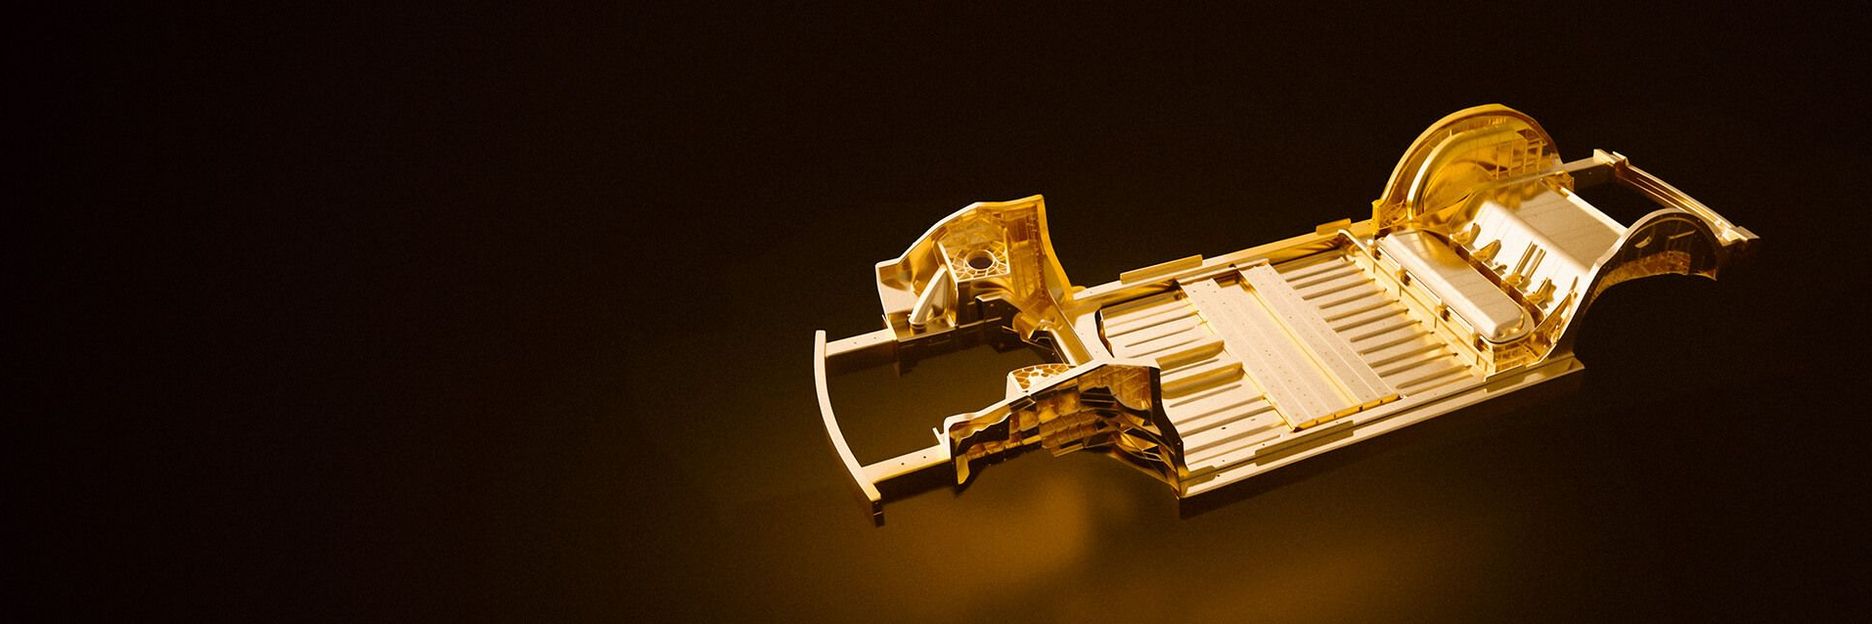
Gigacasting: výrobná technológia, pri ktorej jediný masívny hliníkový odliatok nahrádza sto alebo viac jednotlivých dielov. To šetrí nielen čas – namiesto 45 minút montáže to trvá len 90 až 120 sekúnd – ale aj náklady, materiál a hmotnosť. Automobilový priemysel túto technológiu vo veľkej miere využíva na ľahšiu a hospodárnejšiu výrobu komponentov vozidiel, najmä v prípade elektromobilov, kde záleží na každom kilograme. Následné obrábanie je však zložité: Potrebné je odstrániť prebytky materiálu, odstrániť otrepy, vyčistiť povrchy a to všetko vo veľkom objeme, spoľahlivo a rýchlo. Tu prichádza na rad laser so štyrmi špecializovanými riešeniami.
Prehľad 4 riešení pre následného obrábania
Degating – odstránenie prebytkov:
Keď sa tlakový odliatok vyberie z formy a z chladiacej vane, z jeho vonkajších obrysov vyčnieva 10 až 30 bizarných štruktúr: tenké nožičky s pätkami alebo ploché kolieska, ktoré sa v odbornom žargóne väčšinou jednoducho nazývajú „vtoky“. Ide pritom o stuhnutý hliník v prívodných kanáloch do odlievacej formy s hrúbkou od dvoch do šiestich milimetrov. Prvým krokom pri následnej úprave je odstránenie týchto hrubých zvyškov.
Laserové riešenie: Svetlo z vysoko výkonných laserov s výkonom šesť alebo viac kilowattovodrezáva prebytky materiálu. Vďaka výkonu v rádovo mnohých kilowattoch je rez mimoriadne presný, ale zároveň prebieha tak rýchlo, že do hliníkových dielov preniká len minimálne množstvo tepla a nedochádza k ich deformácii. Na výrobnej linke plnia túto úlohu buď šesťosové roboty s optikou na remote rezanie, alebo rezacia hlava v laserovej kabíne s rotačným meničom.
Deburring & Hole-Making – odihľovanie a vyrezávanie otvorov:
Uzatváracia sila lisu na tlakové liatie je tak vysoká, že vtláčaný tekutý hliník preniká aj do najjemnejších štrbín a aj v miestach, kde na seba dosadajú polovice formy. Vznikajú ostré otrepy tenké ako papier, ktoré môžu mať celkovú dĺžku až osem metrov. Okrem toho sú na týchto konštrukčných častiach potrebné ešte desiatky otvorov a výrezov pre neskoršiu montáž.
Laserové riešenie: Laser vo výrobnej kabíne alebo riadený robotom prostredníctvom skenera sleduje geometrie a odstraňuje všetko nadbytočné. Pri tejto precíznej práci je pre dosiahnutie optimálneho pomeru medzi rýchlosťou obrábania a kvalitou vysoký jas lúča dôležitejší ako samotný výkon lasera. Laserové lúče s jasom 2 BPP (Beam Parameter Product) odstraňujú otrepy a vyrezávajú montážne otvory s milimetrovou presnosťou.
Popisovanie (spätné odsledovanie, data matrix kód):
Keďže pri gigacastingu jeden veľký komponent niekedy nahrádza stovky malých, je pomerne jednoduché dosiahnuť dokonalé spätné odsledovanie. Stačí data matrix kód a inteligentné továrne prepoja konkrétny komponent s databázou, v ktorej sú uložené všetky dôležité parametre procesu odlievania (vákuový tlak, rýchlosť toku, dosiahnutá uzatváracia sila atď.).
Laserové riešenie: Popisovacie staniceje možné integrovať do reťazca procesov na rôznych miestach. Pulzný laserový lúč riadený skenerom vytvára na povrchu hliníka kontrastný popis. Je čitateľný kamerami a môže poskytovať informácie o obrábaní robotom a strojom v ďalšom reťazci procesov.
Povrchové úpravy:
Komponenty z hliníkového odliatku vykazujú na svojom povrchu rôzne druhy znečistenia: zvyšky separačného prostriedku z odlievacej formy (oleje a tekutiny), ako aj odlievací prášok alebo začmudenie. Okrem toho sa na hliníku rýchlo vytvára vrstva oxidu. Všetko toto negatívne ovplyvňuje montážne kroky v záverečnom reťazci procesov, ako napríklad zváranie, lepenie a utesňovanie.
Laserové riešenie: Lasery s krátkymi pulzmi riadené skenerom cielene čistia príslušné spoje: oxidy a nečistoty sa odparia a odsajú. Ale to nie je všetko: Laserové pulzy so správne nastavenými parametrami homogenizujú na mikroúrovni kryštalickú štruktúru povrchu pred následným utesňovaním – vďaka tomu už nedochádza k takzvanej podkorózii, spájanie je jednoduchšie a kvalita vyššia. Kvôli príprave pred lepením laser navyše vytvorí na povrchu jemnú štruktúru. Tento malý trik zväčšuje špecifický povrch a výrazne zlepšuje takzvanú zmáčavosť a pevnosť lepeného spoja.